Le G-code est un langage de commande des machines numériques : une suite de lignes de texte qui décrivent des déplacements. Dans ce langage, G94 et G93 sont deux façons de définir les vitesses de déplacement.
En fraisage, on utilise généralement le mode G94 de définition de la vitesse, car on a une seule trajectoire, celle de la tête de l’outil.
Mais en fil chaud 4 axes, on a deux trajets obligatoirement synchrones (si on parcourt un segment d’un côté, il faut aussi en parcourir un de l’autre côté) mais qui peuvent être totalement différents.
On va alors devoir utiliser le mode G93 qui impose pour chaque couple de segments une durée commune aux deux côtés. C’est le mode que tout G-code de découpe 4 axes fil chaud devrait employer, le seul qui permet des découpes parfaites dans toutes les situations.
Une fraiseuse a un seul outil. Le fil a deux extrémités.
Sur une fraiseuse, la question ne se pose pas : il y a un outil, donc une trajectoire, donc une vitesse. C’est le F du G94 : une vitesse le long de la trajectoire de l’outil.
En CNC fil chaud 4 axes, on a deux extrémités, côté 1 et côté 2, qui suivent deux trajectoires. Alors comment définir « la » vitesse ?
Le raisonnement qu’on trouve dans certains logiciels est d’utiliser le mode G94 et de désigner un côté « maître » (généralement le plus rapide) et de déduire la vitesse de l’autre côté proportionnellement à la longueur des segments.
Pourquoi le G94 semble marcher
Le piège, c’est que cette approche semble fonctionner. En effet, quand les profils des deux côtés viennent du même fichier et ne diffèrent que par leur taille, et qu’on n’a pas de point fixe (voir ci-dessous), alors « un côté maître et l’autre au rapport des longueurs » donne le même résultat que le G93.
Mais… il y a de nombreux cas dans lesquels le résultat est faux ou même… impossible ! La découpe va peut-être se dérouler, mais elle ne sera pas douce, il y aura des à-coups et un résultat qui n’aura pas les bonnes dimensions.
Cas 1 : le Rectangle Impossible
Dans ce cas de figure, on ne peut pas définir de côté « le plus rapide » car le segment le plus rapide change de côté.
Regarde la figure ci-dessous : côté 1, le fil découpe un rectangle étroit debout, de 108 mm sur 10 mm ; et côté 2, il découpe le même rectangle, couché. Lance la découpe avec le bouton orange sous la figure, et regarde quel côté va le plus vite.
À chaque changement de segment, la hiérarchie s’inverse : le grand côté de l’un est le petit côté de l’autre. Un côté file à 6,0 mm/s pendant que l’autre rampe à 0,55 mm/s, puis les rôles s’échangent. Aucun côté ne peut être « le plus rapide ».
Tu vas me dire, OK, mais ça n’empêche pas de définir un côté maître. Par exemple le côté 1.
D’accord, mais et si côté 1 ne bouge pas du tout ? Comment fait-on pour définir sa vitesse ?
Le cas du point fixe
Les découpeurs d’ailes volantes pré-CNC connaissent tous la technique du point fixe : en faisant passer la droite qui porte le fil par un point fixe, on a seulement l’autre extrémité à faire bouger et cela permet de découper une aile trapézoïdale avec un seul gabarit (beaucoup plus facile quand on est tout seul).
Je te l’ai illustrée dans HotWire4X :
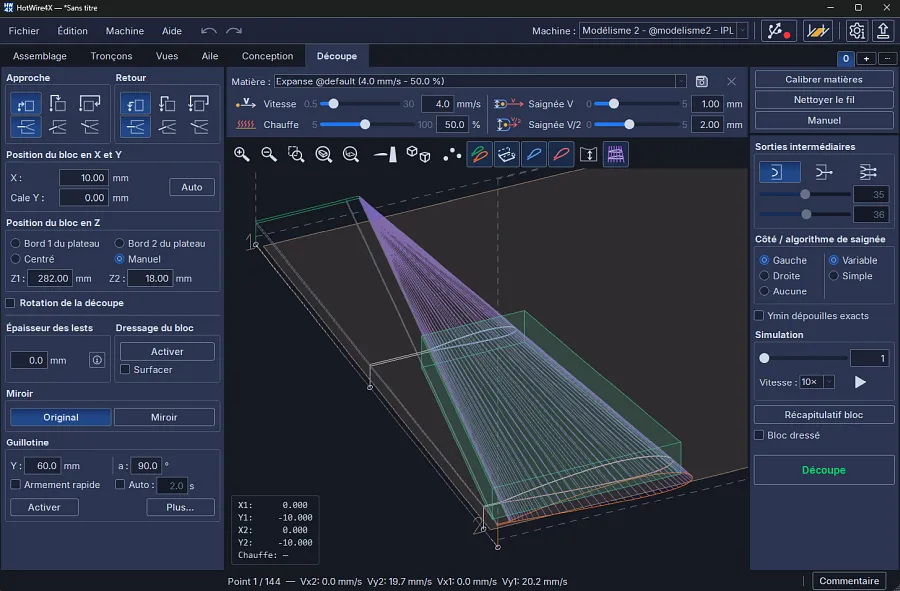
Comme tu peux le voir ci-dessus, dans certains cas de figure, le côté 1 ou le côté 2 ne bougent presque pas.
Impossible d’avoir un côté maître, ou de faire un calcul de proportionnalité sur des longueurs quasiment nulles (une division par zéro donne un résultat infini).
Le G93 sauve la mise
Au lieu d’imposer une vitesse, on va imposer une durée par couple de segments.
Chaque côté doit parcourir sa propre longueur dans ce temps commun, et sa vitesse en découlera (et elle peut être nulle, chariot à l’arrêt). C’est exactement ce que fait le mode de vitesse G93.
Les fondateurs l’avaient compris dès l’époque du pilotage direct par le port parallèle, qui imposait le temps par construction, puis plus tard le concepteur d’IPL5X qui fonctionne avec une salve USB par couple de segments. (Découvre toute l’épopée sur la page Histoire.)
Conséquence pour l’utilisateur
- Lors du choix d’un logiciel de découpe qui prend en compte le G-code, je poserais la question : émet-il du G93 ? Si la réponse est non, passe ton chemin.
- Lors du choix d’un firmware d’interface G-code, je poserais la question : ce firmware supporte-t-il le G93 ? Si la réponse est non, passe ton chemin.
Tu t’en doutes, HotWire4X émet du G93, et les firmwares G-code que je fournis le supportent. Voir le logiciel.
Le côté le plus rapide, en ce moment :
—
- trajet côté 1 (arrière)
- trajet côté 2 (avant)
- le fil et la surface balayée
- le bloc — vert comme dans le logiciel
Durée réelle de cette découpe : 72 s, quatre segments de 18 s. L'animation est accélérée ×6.