Les cartes électroniques de contrôle d’imprimante 3D ont un « étage de puissance » prévu pour faire chauffer le plateau de la machine (le lit chauffant) de façon régulée (on contrôle la puissance envoyée, en hachant le courant avec un composant appelé MOSFET).
On trouve sur Internet des plans de CNC fil chaud qui utilisent ces cartes en branchant le fil directement sur la sortie MOSFET du lit chauffant (le fil remplace la résistance du plateau chauffant).
Le problème est que ce système est généralement conçu pour des tensions de 12 V (anciennes cartes) ou 24 V (cartes plus récentes). À ces tensions, la puissance disponible n’autorise que des fils relativement courts et des vitesses faibles, ce qui peut limiter les possibilités de la machine, et notamment la découpe de l’EPP ou du polystyrène extrudé (XPS) dans des largeurs intéressantes.
Pour une machine 4 axes polyvalente, l’idéal est plutôt une alimentation du fil en 48 V.
Le côté séduisant d’une seule carte et d’une seule alimentation
Les drivers moteurs des cartes d’imprimantes 3D modernes supportent une tension de 24 V. Donc avec un bed qui supporte aussi 24 V, on peut avoir une seule alimentation 24 V, et tout est géré par une seule carte électronique (généralement assez compacte, ce qui ne gâche rien).
C’est séduisant parce que c’est simple. Et ça fonctionne en démonstration : un arc pas trop long, une vitesse d’escargot, du polystyrène expansé (EPS).
Mais si le but est d’avoir une machine vraiment polyvalente, et de découper de l’extrudé et de l’EPP à des vitesses raisonnables, c’est souvent décevant. Même avec une table relativement étroite (comme je le préconise ici), ça peut coincer.
Ce qui compte : la puissance par centimètre de fil
Ce qui vaporise la matière, c’est l’énergie dissipée par centimètre de fil. À tension fixe, plus le fil est long, plus sa résistance augmente et — en même temps — plus le courant baisse : doubler la longueur du fil divise par quatre la puissance par centimètre.
C’est un peu dépendant du diamètre du fil et de sa résistivité, mais grosso modo avec les fils usuels, 48 V est confortable jusqu’à 0,9 à 1 m de fil. Au-delà cela devient juste, surtout pour découper de l’EPP ou de l’extrudé (XPS).
Comment faire pour une machine polyvalente ?
Pour contourner ce problème, on va devoir complexifier la partie électronique :
- Séparer alimentation de moteurs (12 ou 24 V) et alimentation du fil (48 V)
- Utiliser :
- Soit une carte unique mais qui gère séparément les alimentations des moteurs et de la chauffe et qui supporte 48 V sur la chauffe (mais c’est rare)
- Soit une petite carte additionnelle de gestion de la chauffe, qui récupère les impulsions de contrôle de la chauffe de la carte principale (ce signal s’appelle le PWM). Exemple ci-dessous avec la carte BTT SKR Pico v1.0 pour laquelle je fournis un firmware adapté à HotWire4X et les instructions de câblage.
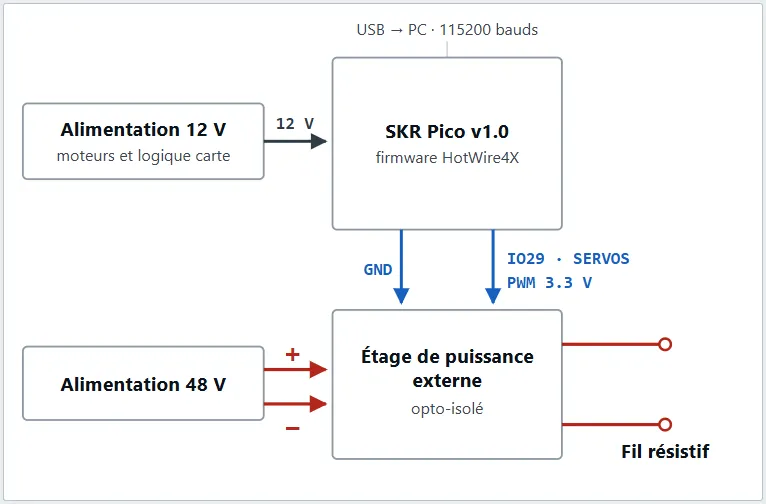
Avec les bons composants, un tel montage isole en plus la chauffe du microcontrôleur de la carte (le microcontrôleur est protégé des éventuels retours de courant en provenance de la chauffe, on dit qu’il est opto-isolé).
Et pour une petite machine ?
Pour une machine avec un fil relativement court, la chauffe gérée par la carte avec une seule alimentation suffit.
J’ai réalisé (et commercialisé) plusieurs machines de ce type, la première en 2004.
Pour elles je publie aussi un firmware pour la carte BTT SKR Pico v1.0. Il est adapté à HotWire4X, en utilisant l’étage de puissance de la carte pour gérer la chauffe du fil.
Qui peut le plus peut le moins ?
Autrement dit : est-il pertinent d’alimenter en 48 V un fil court ?
Eh bien, non. Le risque est de faire fondre le fil si on l’alimente à pleine puissance.
Plus le fil est court et la tension d’alimentation élevée, plus ce risque augmente.
Heureusement, HotWire4X intègre une limitation de la puissance de chauffe : le signal PWM est bridé afin de ne jamais dépasser une valeur que tu définis par une procédure simple lors du paramétrage de la machine :
- tu commences à 10 % de chauffe,
- puis tu augmentes doucement jusqu’à ce que le fil devienne rouge foncé (« rouge cerise ») : c’est la limite,
- tu sauvegardes cette valeur avec les paramètres de ta machine.
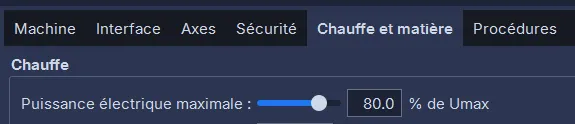
Cette limitation de la puissance de la chauffe va fonctionner pour n’importe quelle CNC fil chaud, mais si cela t’oblige à brider la chauffe à 25 % de la puissance électrique, tu vas perdre en résolution et donc ta valeur de chauffe va manquer de précision lors des découpes.
Il faut donc adapter la tension d’alimentation de ton fil à sa longueur : 12 ou 24 V pour une machine étroite, 48 V pour une machine polyvalente.