5.1 Vue d’ensemble
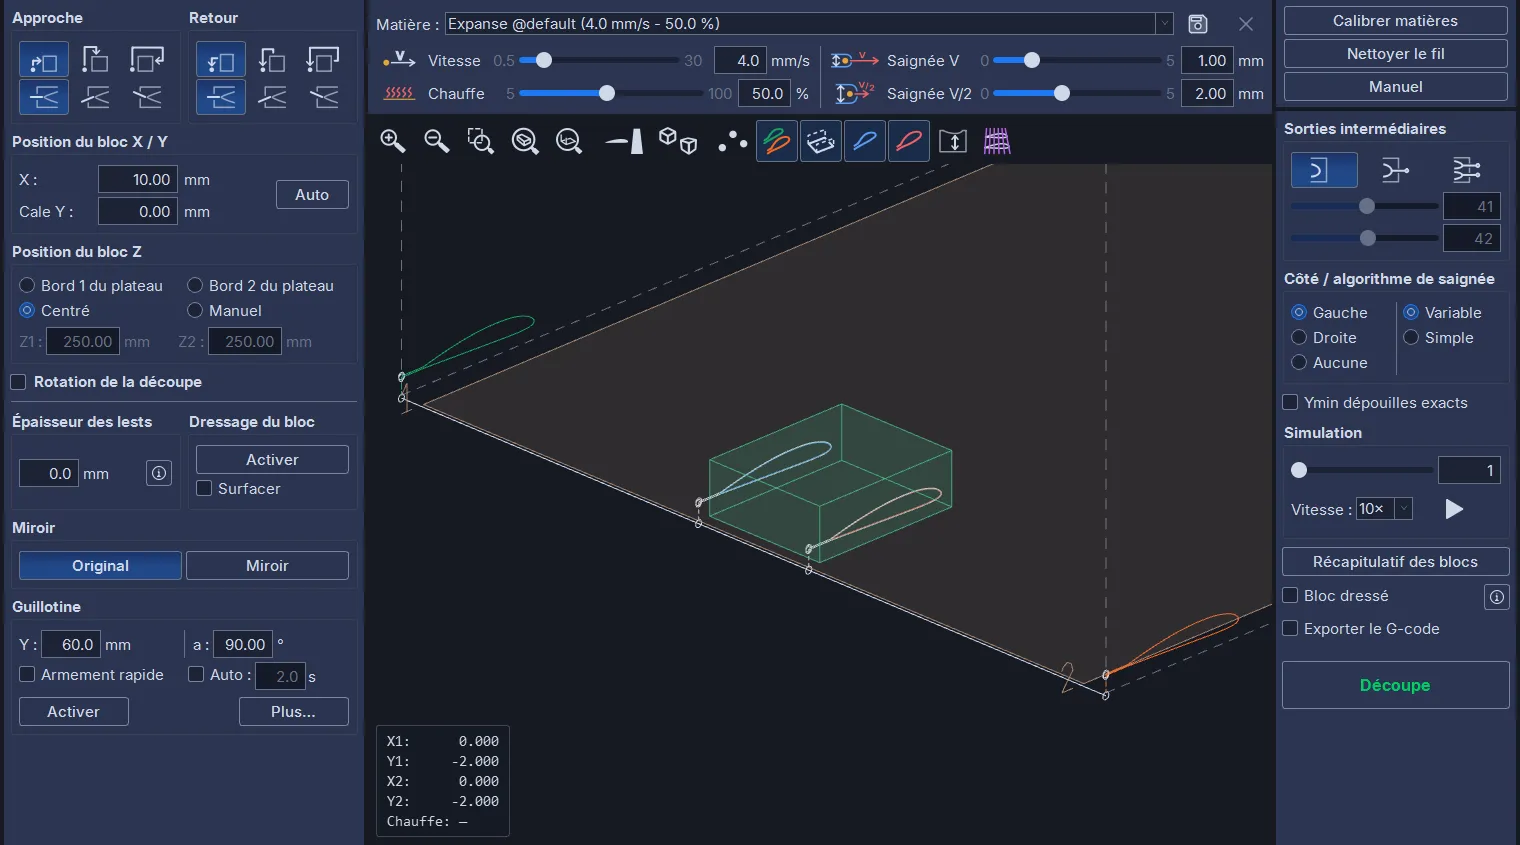
L’onglet Découpe transforme le projet de l’onglet Conception en mouvements de la machine. Dès qu’on y entre, la découpe est calculée avec la matière et les réglages en cours, et la vue 3D montre ce que fera le fil : les trajets sur les deux faces du bloc, les trajets des chariots, le plateau, le bloc.
Chaque modification d’un réglage recalcule tout aussitôt. La vue représente donc toujours exactement ce qui sera découpé, à partir de ce que le logiciel connaît : le projet, la machine, la matière, la position du bloc. Si le résultat à l’écran ou sur la table ne correspond pas à l’attente, la cause est dans l’une de ces informations.
La découpe se fait sur le document actif : la puce enfoncée en haut à droite, dessinée comme un onglet ouvert sur la page (chapitre 3). Ce peut être un projet de l’onglet Conception, un panneau transféré depuis l’onglet Aile, une plaque de tronçons, une vue. Cliquer une autre puce affiche la découpe de ce document sans quitter l’onglet. Chaque document garde ses propres réglages de découpe (approche, position et rotation du bloc, saignée, lests…), enregistrés avec l’espace de travail.
Quand rien ne peut être calculé, un message en haut à gauche de la vue en donne la raison : aucun projet chargé, aucune machine configurée, un côté avec moins de deux points, un nombre de points différent entre les deux côtés, ou « L’écartement du projet dépasse la largeur du plateau. ». Ce dernier message couvre aussi un bloc tourné dont l’emprise ne tient plus sur le plateau (voir la rotation de la découpe).
La barre d’état de l’onglet affiche au centre le numéro du point courant de la simulation et les vitesses des quatre axes sur le segment qui en part, suivis, selon le cas, du rapport de vitesse des faces (voir la rotation) et du nombre de dépassements (voir les contrôles). À gauche se trouvent Afficher le G-code (interface GRBL, voir l’export du G-code) et le témoin rouge Licence off, affiché tant qu’aucune licence n’est active (chapitre 16).
5.2 Le bandeau matière
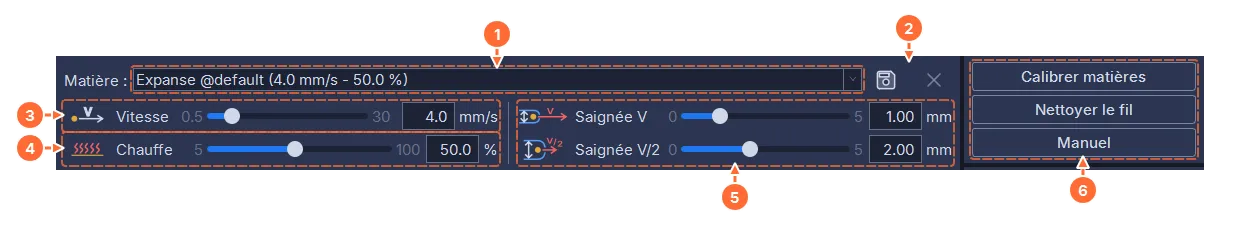
- Matière : la liste des matières de la bibliothèque (chapitre 7), chacune avec sa vitesse et sa chauffe. Choisir une matière charge ses quatre valeurs dans les curseurs.
- Le bouton disquette ouvre l’éditeur de matière (enregistrer les valeurs des curseurs dans une matière nouvelle ou existante, renommer) ; le bouton × supprime la matière sélectionnée après confirmation (il est grisé sur une matière système).
- Vitesse en mm/s : la vitesse du fil dans la matière. Sur une découpe trapézoïdale, le côté le plus rapide va à cette vitesse et l’autre moins vite.
- Chauffe en % de la puissance maximale, jamais en dessous de 5 %. La chauffe combinée à la vitesse détermine la largeur de la saignée.
- Saignée V et Saignée V/2 en mm : la largeur du sillon fondu à la vitesse de découpe et à la moitié de cette vitesse. Elles viennent du calibrage de la matière (chapitre 7) et servent au décalage du fil.
- Calibrer matières ouvre la guillotine avancée avec la procédure de calibrage (chapitre 7) ; Nettoyer le fil lance le cycle de nettoyage du fil ; Manuel ouvre la fenêtre Déplacements manuels (voir la fin du chapitre).
Les curseurs sont des réglages du jour : les modifier n’écrit rien dans la matière. C’est voulu : on module souvent la chauffe de quelques pour cent selon la température de l’atelier, ou on essaie une vitesse un peu différente. Quand la bonne valeur est trouvée, le bouton disquette l’enregistre dans la matière. Le document mémorise le nom de la matière choisie, pas les valeurs des curseurs. Si cette matière manque à la bibliothèque quand on ouvre le fichier, la fenêtre « Matière introuvable » le signale (chapitre 7).
5.3 La vue 3D
5.3.1 Les éléments
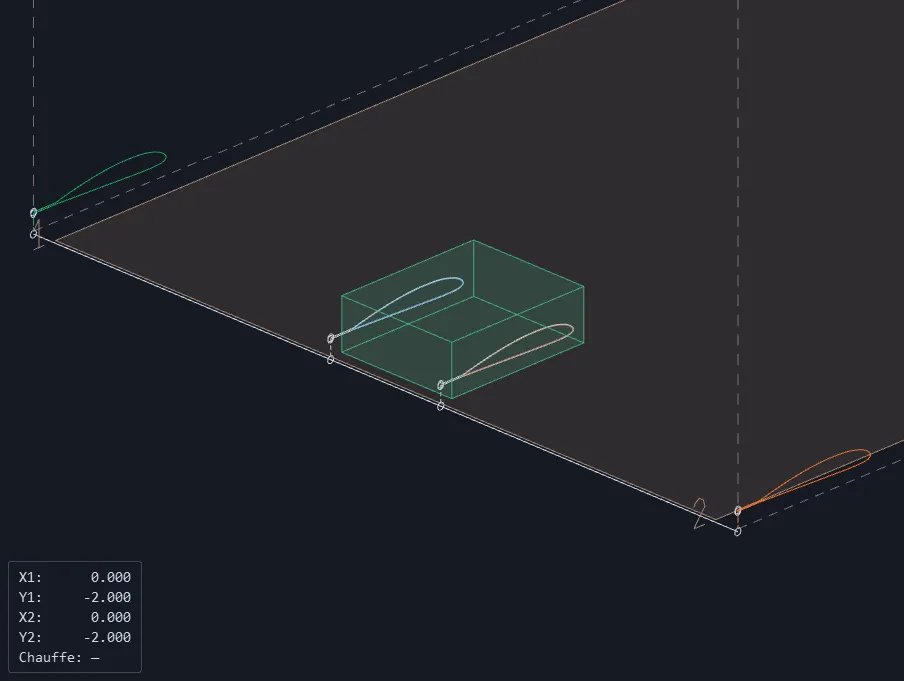
- Le plateau de la machine, avec ses bords numérotés 1 et 2, et en pointillés la zone utile de chaque chariot.
- Les trajets des chariots, en vert pour le chariot 1 et en orange pour le chariot 2 : ce sont eux que la machine exécute. Un segment en pointillés est parcouru en rapide : des traits de 3 mm séparés de 2 mm, calés sur le plateau, si bien que l’aller et le retour sur une même ligne (la montée hors de la rainure et la redescente) se superposent exactement, et qu’un rapide de quelques millimètres reste visible. Un segment épais (jaune dans le thème sombre, orange foncé dans le thème clair) demande au chariot une vitesse supérieure au maximum de la machine. Un segment rouge entre les deux chariots signale un fil plus long que le maximum admis.
- Les trajets de découpe sur les deux faces du bloc, en blanc, avec par-dessus le profil du projet en bleu (côté 1) et en rouge (côté 2) pour comparer le trajet décalé et le dessin.
- Le bloc, translucide (tourné quand la rotation de la découpe est active), et les quatre anneaux blancs de l’origine, où le fil est rangé avant et après la découpe.
- Les points d’arrêt, en anneaux roses, sur les quatre plans.
- Les changements de vitesse de l’approche et du retour, en anneaux blancs sur les quatre plans, toujours affichés : la fin de la traversée en rapide, quelques millimètres avant le bloc, et sa reprise au retour ; quand Bloc dressé est décoché, le haut de la montée en rapide hors de la rainure.
- Le fil, à la position de la simulation, d’un chariot à l’autre à travers les deux faces du bloc.
- En bas à gauche, le HUD, un encadré de valeurs en surimpression : les coordonnées X1, Y1, X2, Y2 des chariots, la chauffe et, pour une guillotine, la vitesse. Fil au repos dans son rangement, la chauffe affiche un tiret ; pendant la simulation, le HUD affiche les consignes ; pendant une découpe, les valeurs lues sur l’interface.
- En haut à droite, un bandeau rappelle un mode particulier : MIROIR ACTIF, DRESSAGE DU BLOC, GUILLOTINE, GUILLOTINE AVANCÉE ou NETTOYAGE DU FIL. En haut au centre, le bandeau SIMULATION s’affiche pendant l’animation de la simulation.
5.3.2 La barre d’outils
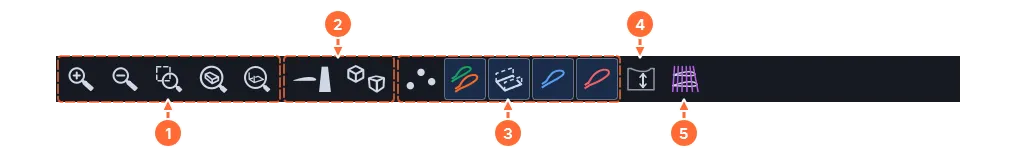
- Zoom +, zoom −, zoom par sélection (touche Z), Voir le projet (cadre les trajets des chariots et le bloc) et Voir tout (le plateau entier).
- Vue de côté / vue de dessus, puis 3D orthographique / perspective. En vue de côté, les rectangles en pointillés délimitent les courses de la machine : les trajets des chariots doivent y rester.
- Cinq affichages : les points de trajectoire sur les quatre plans (masqués au départ), les trajectoires des chariots, le plateau et la zone utile, la découpe côté 1, la découpe côté 2.
- Cotations (masquées au départ) : les hauteurs de dépouille et la position du bloc sur le plateau (voir ci-dessous).
- Génératrices du fil (masquées au départ). Une génératrice est la droite du fil à un instant donné, entre un point du côté 1 et le point associé du côté 2. L’affichage trace celle de chaque couple de points : en gris pour l’approche et le retour, en violet pour la découpe ; un fil trop long reste rouge. Quand la rotation de la découpe est active, il ajoute les deux lignes de bord de fuite et la trace du fil sur la face d’entrée du bloc (voir la rotation). Le bouton s’enfonce de lui-même quand on active la rotation.
La souris fonctionne comme dans l’onglet Conception : molette pour zoomer, bouton droit pour déplacer, bouton du milieu ou Alt + bouton gauche pour tourner.
5.3.3 Les cotations
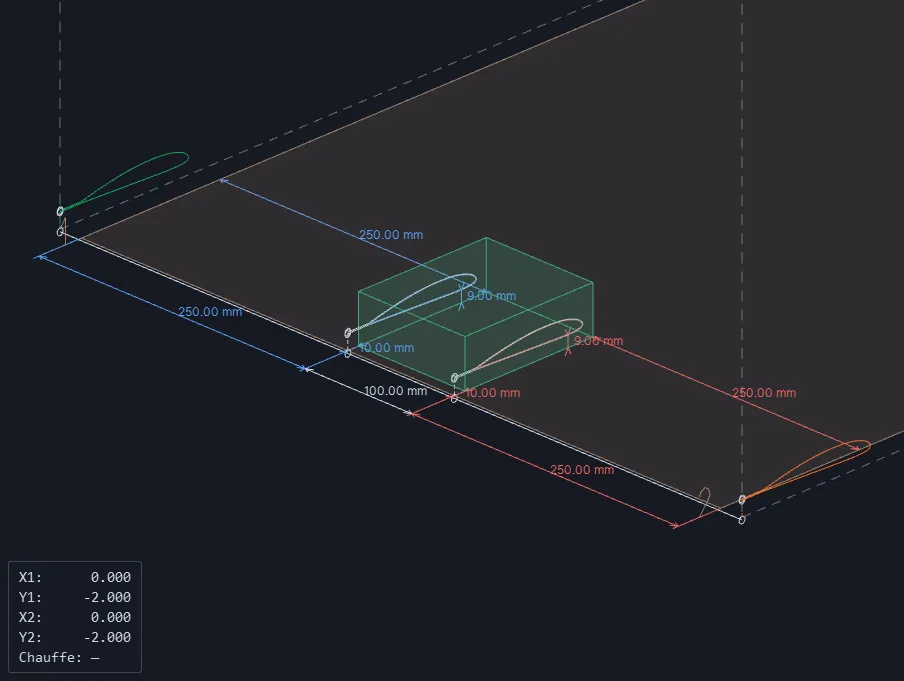
Le bouton Cotations affiche deux familles de cotes.
Les hauteurs de dépouille. La dépouille est la chute qui entoure la pièce après la découpe ; celle du dessous épouse la forme de la pièce et sert de berceau pour la coller ou la coffrer. Pour chaque face, la cote donne la hauteur entre le dessous du bloc et la surface de cette dépouille : le point le plus bas de la découpe, moins la demi-saignée que cette face brûle à cet endroit. Chaque face compte sa propre saignée : sur une découpe trapézoïdale, la face la plus lente fond plus large et sa cote est plus faible. C’est la valeur à noter pour recoller deux tronçons d’une aile découpée en plusieurs passes (chapitre 4, profil intermédiaire) ; l’option Ymin dépouilles exacts (voir le décalage du fil) la ramène à la hauteur du projet.
La position du bloc sur le plateau. Les cotes sont tracées dans le plan du plateau, en bleu pour le côté 1 et en rouge pour le côté 2. Chaque face d’extrémité a un coin d’entrée : son coin du côté de l’origine, celui que le fil atteint en premier.
- En Z, une chaîne de trois cotes traverse le plateau : du bord 1 au coin d’entrée de la face 1, de ce coin à celui de la face 2 (en blanc), puis de ce coin au bord 2. Les trois cotes s’additionnent pour donner la largeur du plateau. La chaîne passe devant l’origine du fil, dans la zone vide, et des lignes de rappel la relient aux bords du plateau et aux deux coins.
- En X, pour chaque face, la distance entre l’origine du fil et son coin d’entrée, sur le plateau.
- En Z encore, pour chaque face, l’écart entre son bord du plateau et son coin de sortie (le coin X+, à l’autre bout du bloc), tracé sur le plateau à hauteur de ce coin. Un bloc tourné sur le plateau se pose ainsi par ses quatre coins ; un bloc qui n’est pas tourné répète les cotes de ses coins d’entrée.
Ces sept cotes sont les mesures à reporter sur le plateau pour poser le bloc à la main. Une valeur négative signale un bloc qui dépasse du plateau. Un bloc posé sur une cale est relié au plateau par un trait vertical à chacun de ses quatre coins. Quand le bloc est tourné, les deux coins d’une face n’ont plus le même Z et les cotes ne sont plus égales à Z1 et Z2. Voir le projet cadre aussi les cotes affichées.
5.4 Approche et retour
Le fil part de l’origine (le rangement sous le plateau), rejoint le premier point de la découpe, parcourt le projet, puis revient à l’origine. Les cadres Approche et Retour règlent ces deux trajets.
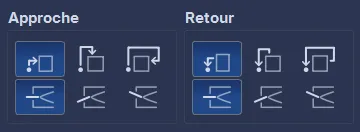
Première ligne, la face par laquelle le fil entre ou sort :
- Par la gauche : le fil monte à la hauteur du premier point puis traverse la marge gauche du bloc.
- Par le haut : le fil monte au-dessus du bloc (épaisseur + cale + marge fil / bloc de la machine + lests), se place au-dessus du premier point et descend. La montée et la traversée au-dessus du bloc se font en rapide, à l’aller comme au retour. Si cette hauteur de passage dépasse la course Y de la machine, elle est ramenée à la course et la traversée se fait à la vitesse de découpe.
- Par la droite : le fil passe au-dessus du bloc, redescend à droite et entre par la face droite.
Seconde ligne, pour une entrée ou une sortie par la gauche, la façon de traverser la marge :
- Horizontal ;
- Parallèle au premier segment : l’approche arrive dans l’axe du premier segment de la découpe ;
- Parallèle au dernier segment : dans l’axe du dernier.
Les deux options parallèles demandent, sur les deux côtés, une marge gauche (côté Xmin) de plus de 0,1 mm et un segment de référence qui monte, avec une pente de 70° au plus. Quand la géométrie ne le permet pas, leurs boutons sont grisés, et un choix devenu impossible revient à Horizontal. Combiner une approche parallèle au premier segment et un retour parallèle au dernier fait se croiser l’entrée et la sortie au bord de fuite d’une aile, ce qui donne un bord de fuite net.
Un couple de fuselage symétrique, par exemple, se découpe en commençant par le haut : approche et retour Par le haut.
Les trajets d’approche tiennent compte de la marge fil / bloc de la machine, de l’épaisseur des lests (voir plus bas) et de la case Bloc dressé (colonne de droite).
5.5 Sorties intermédiaires
Le cadre Sorties intermédiaires ajoute jusqu’à deux sorties du bloc vers la droite en cours de découpe : le fil sort horizontalement à 10 mm à droite du bloc, s’arrête (un point d’arrêt), puis revient au même point et continue.
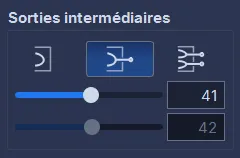
Choisir Aucune, Une sortie intermédiaire ou Deux sorties intermédiaires, puis placer chaque sortie avec son curseur ou son numéro de point. Les curseurs sont recalés sur le nombre de points du projet à chaque entrée dans l’onglet ; à la première entrée ils sont placés au point le plus à droite (le bord d’attaque) et au point suivant.
Cela sert à séparer la chute en deux ou trois morceaux, ou à essuyer le fil à mi-parcours. Il reste une petite marque sur la pièce à l’endroit où le fil sort et rentre.
5.6 Position du bloc
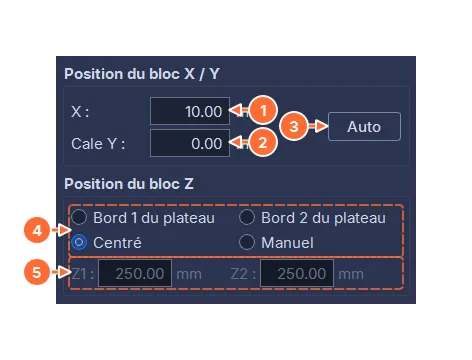
- X : la distance horizontale entre l’origine et le point du bloc le plus proche de l’origine.
- Cale Y : la hauteur de la cale sous le bloc. Zéro quand le bloc est posé directement sur le plateau.
- Auto remet X à la valeur par défaut de la machine (10 mm au départ) et la cale à 0, puis augmente l’un ou l’autre juste ce qu’il faut pour que les trajets des chariots restent dans les courses de la machine. Ce sont des valeurs minimales : arrondir ensuite X à une valeur facile à mesurer sur le plateau, et faire correspondre la cale à une plaque dont on dispose.
- Z, la position entre les deux bords du plateau : Bord 1 du plateau et Bord 2 du plateau collent le bloc à un bord ; Centré le met au milieu ; Manuel permet de saisir Z1 ou Z2.
- Z1 (du bord 1 à la face côté 1) et Z2 (de la face côté 2 au bord 2) : l’autre valeur suit, puisque Z1 + écartement + Z2 = largeur du plateau. Les champs affichent toujours la position effective, même hors du mode Manuel.
Quand la rotation de la découpe est active, Z1 et Z2 se rapportent à l’emprise du bloc tourné, c’est-à-dire la largeur qu’il occupe réellement sur le plateau : Z1 + emprise + Z2 = largeur du plateau, et Centré centre vraiment le bloc tourné. Les cotations de la vue 3D (voir plus haut) donnent les mesures à reporter sur le plateau.
La position influence les mouvements des chariots et la précision : on choisit celle qui minimise les mouvements. La position à privilégier est l’alignement sur le bord du plateau du côté de la découpe la plus grande (voir le contrôle des vitesses).
5.7 Rotation de la découpe
Le cadre Rotation de la découpe, sous la position du bloc, réunit deux réglages destinés aux panneaux à forte flèche ou très effilés : la rotation du bloc sur le plateau et la loi de synchronisation λ (lambda). La case devant le titre active l’outil. Décochée, le cadre se réduit à son titre et la découpe reste la découpe classique.
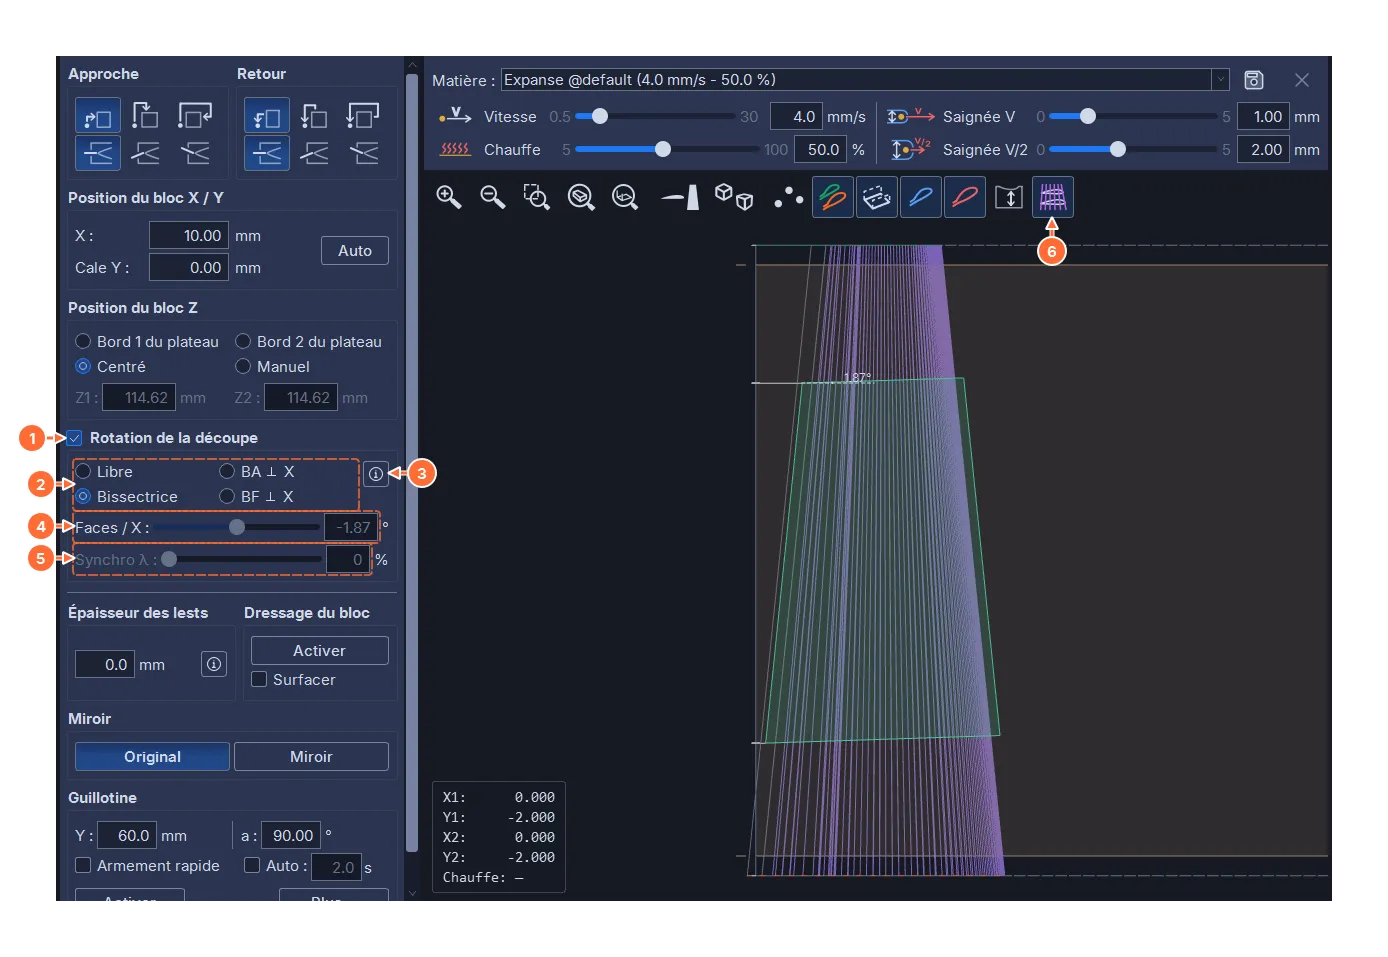
- La case Rotation de la découpe active l’outil et déplie le cadre.
- Le mode : Libre, BA ⊥ X, Bissectrice, BF ⊥ X.
- Le bouton ⓘ ouvre la page d’aide « Rotation du bloc et synchronisation », qui reste ouverte pendant les réglages.
- Faces / X : l’angle de rotation, par le curseur ou le champ, en degrés.
- Synchro λ : la loi de synchronisation, de 0 à 100 %.
- Génératrices du fil, enfoncé automatiquement à l’activation de l’outil.
Le mode, l’angle et λ sont enregistrés avec le document. Le cadre est grisé tant que le miroir ou une guillotine est actif ; il reste réglable pendant le dressage.
5.7.1 Tourner le bloc sur le plateau
Découpé de la façon classique, un panneau à forte flèche oblige un chariot à parcourir beaucoup plus de course en X que l’autre, et allonge le fil. Tourner le bloc autour de la verticale échange cette course en X et cette longueur de fil contre de la largeur de plateau : le bloc occupe davantage la largeur du plateau (Z) et moins sa longueur (X), et le fil travaille plus court. La pièce découpée est exactement la même quel que soit l’angle ; seuls les trajets des chariots et la longueur du fil changent.
L’angle Faces / X est l’angle entre les faces d’extrémité du bloc (côté 1 et côté 2) et l’axe X du plateau : c’est le seul angle qui se mesure directement sur la table. 0° est la découpe classique, faces parallèles à X. Un angle positif tourne le bloc de sorte qu’une face, parcourue de son bord de fuite (BF) vers son bord d’attaque (BA), se rapproche du bord 2 du plateau : c’est le sens d’une aile à flèche arrière.
Les quatre modes :
- Libre : l’angle se règle à la main.
- BA ⊥ X : le bord d’attaque perpendiculaire à l’axe X.
- Bissectrice : l’angle à mi-chemin entre la ligne de BA et la ligne de BF. Le bord d’attaque et le bord de fuite restent alors inclinés du même angle, en sens opposés, par rapport à la perpendiculaire à X : c’est le réglage où le plus incliné des deux l’est le moins.
- BF ⊥ X : le bord de fuite perpendiculaire à l’axe X.
Dans les trois derniers modes, l’angle est déduit de la vue en plan (cordes, flèche, écartement) : il s’affiche sans être modifiable et suit le projet quand ses cordes ou sa flèche changent. La valeur du mode Libre est gardée à part : revenir en Libre la retrouve.
Le curseur couvre la plage utile : par défaut, il s’arrête à « bord d’attaque perpendiculaire à X » (l’angle du mode BA ⊥ X) ; au-delà, l’emprise grandit sans raccourcir le fil. Cochée, la case Plage de rotation étendue, dans l’onglet Procédures de la configuration de la machine (chapitre 6), ouvre le curseur à ±75°, pour un placement inhabituel ou un bloc calé contre un bord du plateau. Sur un projet sans flèche, la plage est nulle et l’angle ne se règle pas.
L’emprise du bloc tourné doit tenir dans la largeur du plateau ; sinon la vue affiche « L’écartement du projet dépasse la largeur du plateau. ». Un panneau que l’onglet Aile a jugé assez étroit pour le plateau, sans rotation, peut ne plus tenir une fois tourné.
En vue de dessus, ou dans une vue 3D qui regarde nettement vers le bas, une cote rappelle l’angle : un trait de référence en pointillés parallèle à X depuis le coin d’entrée de la face côté 1, un arc et la valeur.
La rotation agit aussi sur le reste de l’onglet :
- le fil sort de son rangement verticalement, comme sans rotation ; tous les autres points de l’approche, de la découpe et du retour tournent avec le bloc ;
- Miroir inverse de lui-même l’angle effectif : l’angle se règle en Original ;
- le dressage tourne avec le bloc, dont les faces dressées restent d’équerre ;
- les guillotines ignorent la rotation ;
- les cotations de la position du bloc suivent ses coins tournés : ce sont elles qu’on reporte sur le plateau (voir « Les cotations ») ;
- le G-code porte une ligne de commentaire qui donne l’angle (voir l’export).
5.7.2 La loi de synchronisation λ
Dans une découpe à quatre axes, le point n du côté 1 et le point n du côté 2 sont atteints au même instant : ce sont des points appariés (la synchronisation de l’onglet Conception, chapitre 4). Quand les deux cordes diffèrent, le fil parcourt la petite corde moins vite que la grande ; avec la même chauffe, la face lente fond davantage. Sur un panneau très effilé, la vitesse de la face à petite corde peut sortir de la plage calibrée entre V et V/2 (chapitre 7).
Synchro λ redistribue ces points pour rapprocher les vitesses des deux faces :
- 0 % : l’appariement du projet est conservé ; c’est la valeur de départ ;
- entre les deux : l’écart de vitesse, donc de chauffe, diminue en proportion ;
- 100 % : la même vitesse sur les deux faces.
Les deux profils d’extrémité restent exacts ; les sections intermédiaires se déforment, d’autant plus que λ est grand (moins de 1 % de la corde locale à 100 % sur un panneau dont les cordes sont dans un rapport 3 à 1). Monter λ juste assez pour que la face à petite corde ne brûle plus. Pour guider ce réglage, la barre d’état affiche le rapport de vitesse des faces (« Rapport de vitesse des faces : … ») : la vitesse moyenne de la face lente divisée par celle de la face rapide. Il s’affiche dès que l’outil est actif sur un profil d’aile simple et que le rapport s’écarte de 1, même à λ = 0, et se rapproche de 1 quand λ augmente.
Couper le panneau en deux panneaux plus courts donne le même équilibre sans aucune déformation, chacun ayant un rapport de cordes plus faible : découpe en morceaux au transfert de l’onglet Aile (chapitre 8) ou profil intermédiaire (chapitre 4).
λ ne s’applique qu’à un profil d’aile simple, fait de deux arcs (extrados et intrados) réunis au bord d’attaque, sans trajet de jonction. Un évidement, un détour de longeron ou une sortie en X au bord d’attaque grise la ligne Synchro λ, et l’appariement du projet est utilisé. λ est aussi ignoré pendant le dressage.
Sur un panneau effilé, avec λ supérieur à 0, l’extrémité du fil côté petite corde dépasse son bord de fuite, dans le vide, pendant que l’autre extrémité découpe encore. HotWire4X fait passer chacun de ces fils par la ligne de bord de fuite, le segment qui joint les bords de fuite des deux profils, ce qui garde le bord de fuite vif à toutes les sections. En contrepartie, cette extrémité plonge pendant la passe d’extrados et remonte pendant celle d’intrados, parfois de plusieurs dizaines de millimètres. Si le fil passe alors sous le plateau, le contrôle des courses refuse la découpe : relever le bloc avec Auto (une cale) ou diminuer λ.
L’affichage Génératrices du fil montre l’effet de λ. Outil actif, il trace aussi les deux lignes de bord de fuite et la trace du fil sur la face d’entrée du bloc : l’intersection de chaque génératrice avec cette face, en anneaux reliés, et pendant la simulation celle du fil courant.
5.8 Lests et miroir
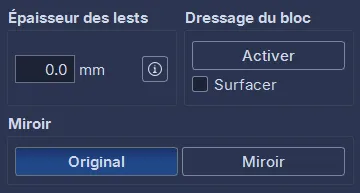
Épaisseur des lests. Il est fortement conseillé de poser des lests sur le bloc pour l’immobiliser et empêcher la chute de se déformer pendant la découpe. Leur hauteur s’ajoute à la marge fil / bloc de la machine pour tous les mouvements au-dessus du bloc : approche et retour par le haut ou par la droite, dressage. Saisir l’épaisseur exacte, la marge de sécurité est déjà comptée. Ne pas placer de lest en face d’une entrée ou d’une sortie par le haut. La valeur de départ est la hauteur des lests par défaut de la machine (chapitre 6) ; le bouton ⓘ rappelle son rôle.
Miroir. Original découpe le projet tel qu’il est ; Miroir échange les deux côtés et leurs marges, ce qui découpe la pièce symétrique : l’aile gauche après l’aile droite, à partir du même projet. Le miroir n’est pas enregistré dans le projet. Tant qu’il est actif, les réglages de découpe sont verrouillés, sauf le miroir lui-même, le dressage, la guillotine, la simulation et le récapitulatif des blocs ; la vue 3D affiche MIROIR ACTIF. Un bloc tourné l’est dans l’autre sens, de lui-même.
5.9 Décalage du fil et bloc dressé
Le fil fond une saignée d’une certaine largeur ; pour que la pièce ait les dimensions du dessin, le fil doit passer à une demi-saignée du trajet. Le cadre Côté / algorithme de saignée règle ce décalage.
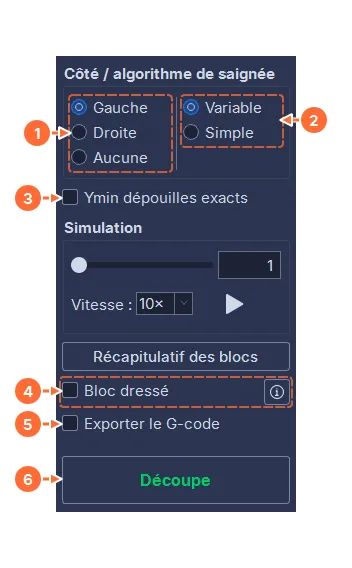
- Côté : Gauche, le cas le plus courant, place le fil à gauche du trajet quand il avance ; Droite, à droite ; Aucune superpose le fil au trajet.
- Algorithme : Variable tient compte de la vitesse de chaque segment (la saignée est plus large quand le fil va moins vite) et raccorde des décalages différents ; c’est le choix à faire. Il crée deux points de trajectoire par point de projet, ce qui est normal. Il gère les allers-retours (une fente, un longeron). Simple applique une valeur uniforme par côté ; c’est une solution de secours. Sur une aile trapézoïdale classique (même profil aux deux bouts, sans longeron), les deux donnent le même décalage.
- Ymin dépouilles exacts : remonte la découpe de chaque côté juste ce qu’il faut pour que la surface de la dépouille du dessous tombe exactement sur la géométrie du projet, quelles que soient la saignée et la vitesse de chaque face. Les dépouilles des différents panneaux d’une aile se raccordent alors sans marche, et les noyaux peuvent y reposer pour être collés et coffrés. Les profils bleu et rouge dessinés sur les faces du bloc suivent la remontée. Avec la saignée à Droite, la dépouille est déjà exacte : la case est cochée et grisée.
- Bloc dressé : à cocher quand les faces du bloc sont nettes et exactement là où la découpe les attend, par exemple après un dressage. Cochée, le fil va vers le bloc en rapide jusqu’à 5 mm de sa face, puis entre dans la matière à la vitesse de découpe, et il ressort du bloc de la même façon ; avec une entrée par la droite, la descente le long de la face droite se fait aussi en rapide. Décochée, tout le trajet vers le bloc se fait à la vitesse de découpe, à l’aller comme au retour, au cas où le bloc dépasserait ; seule la montée hors de la rainure de rangement reste en rapide. Une approche par le haut passe au-dessus du bloc en rapide dans les deux cas. Le bouton ⓘ, au bout de la ligne, rappelle ces règles. La case est grisée pendant le dressage. Les anneaux des changements de vitesse, dans la vue 3D, montrent où le fil passe du rapide à la vitesse de découpe.
- Exporter le G-code : voir l’export du G-code.
- Découpe : voir le lancement d’une découpe.
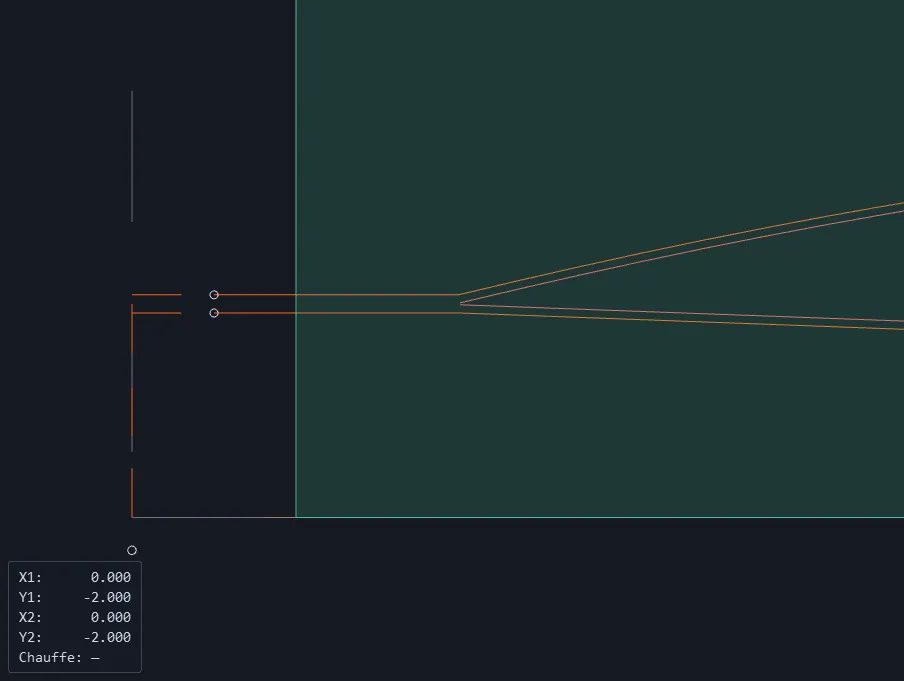
Les segments de jonction définis dans l’onglet Conception ne sont jamais décalés.
5.10 Contrôles et avertissements
Avant une découpe ou un export, la découpe est vérifiée. Un défaut bloque le lancement, et la fenêtre « Découpe physiquement impossible » liste les problèmes :
- les vitesses : un chariot ne peut pas dépasser la vitesse maximale de la machine. Les segments concernés sont dessinés épais, et la barre d’état compte les dépassements. Le cas typique est un bloc collé au bord du plateau du côté de la petite découpe : le grand côté impose au chariot proche une vitesse trop élevée. Rapprocher le bloc du côté de la grande découpe, ou trouver une position intermédiaire qui équilibre les deux côtés ;
- les courses : les trajets des chariots doivent rester dans la zone utile (les pointillés de la vue de côté), ou dans le rangement du fil sous l’origine. Auto trouve la position minimale ; ajouter de l’X ou une cale ;
- la longueur du fil : quand la flèche ou le dièdre allongent le fil au-delà du maximum de la machine, le segment est rouge, et la barre d’état compte les couples concernés ;
- sur une interface IPL5X, la vitesse sans accélération : un segment de découpe ne peut pas dépasser la vitesse maximale de la machine sans rampe d’accélération.
Deux avertissements peuvent apparaître en haut à gauche de la vue :
- en rouge, décalage de saignée ignoré : le profil contient des points confondus, le calcul du décalage a été abandonné et le fil suit exactement le dessin. Nettoyer le profil dans l’onglet Conception ;
- en orange, segments nuls : deux points successifs presque confondus, qui peuvent fausser le décalage ; le message donne leur nombre et renvoie à l’onglet Conception, Nettoyage ▸ Points successifs confondus ▸ Enlever (chapitre 4).
5.11 Simulation
Le cadre Simulation fait parcourir la découpe au fil, sans générer de G-code.
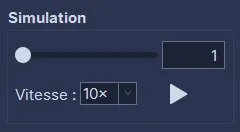
- Le curseur déplace le fil point par point ; le champ à côté donne le numéro du point courant (cliquer dedans puis avancer avec ↑ et ↓).
- Le bouton de lecture (infobulle « Lecture / Arrêt ») anime le fil en continu à la vitesse réelle multipliée par le facteur Vitesse (0,5× à 10×, 10× au départ). Arrivée au bout, la lecture revient au premier point.
- La lecture s’arrête sur chaque point d’arrêt, comme la machine qui attend l’opérateur : les points d’arrêt posés dans Conception, les sorties intermédiaires, le haut d’une guillotine sans Auto, les pauses de la guillotine avancée (les anneaux roses). Le bouton revient au repos, le curseur et le champ montrent le point d’arrêt ; seul le bouton de lecture relance, depuis ce point. Le premier et le dernier point n’arrêtent pas la lecture, et le curseur ignore les points d’arrêt.
- La barre d’état affiche le point courant et les vitesses des quatre axes ; pendant l’animation, la vue 3D affiche SIMULATION et le HUD les consignes de chauffe (et de vitesse pour une guillotine). Quitter l’onglet arrête l’animation.
Le curseur fonctionne même quand la découpe n’est pas possible, pour examiner point par point où elle sort des limites. La lecture, elle, applique les mêmes contrôles que le lancement ; elle ne demande pas de licence.
5.12 Récapitulatif des blocs
Récapitulatif des blocs ouvre une fenêtre qui montre comment tirer le bloc brut d’un panneau de matière : vu de dessus, le rectangle de base à débiter, le bloc posé dedans, les chutes à retirer et toutes les cotes pour les tracer. La fenêtre est flottante et non modale : elle s’ouvre sur la moitié droite de la fenêtre principale, reste ouverte pendant le travail et pendant une découpe, et suit le document actif. Fermer la ferme.
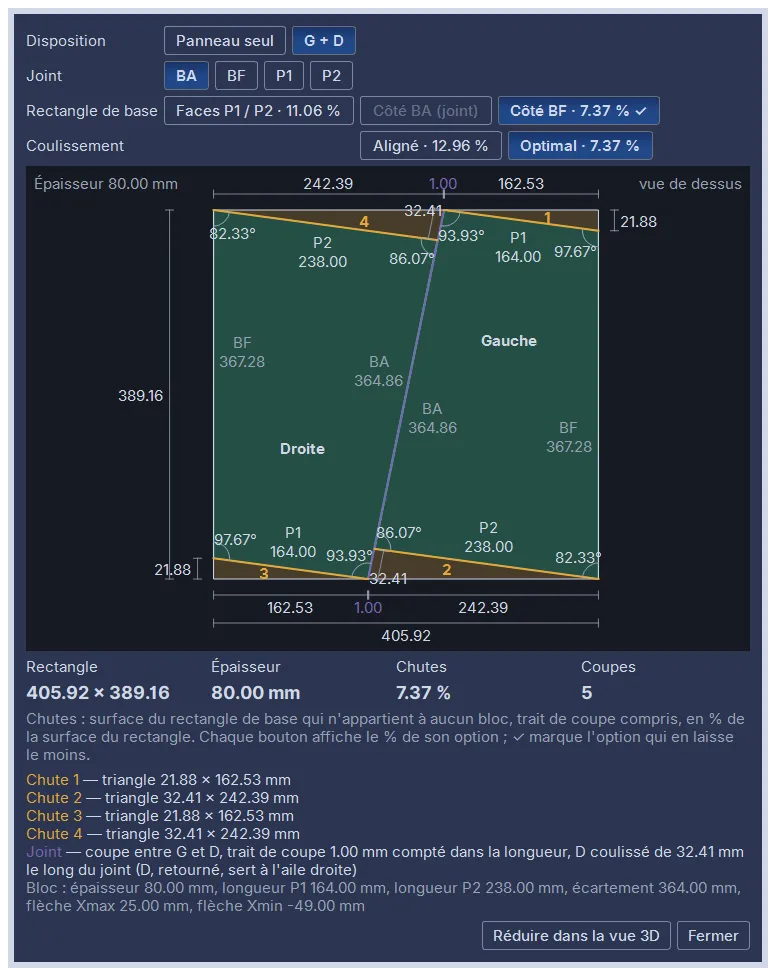
Les documents. En haut, la fenêtre propose les blocs de tous les documents de l’espace de travail : d’abord les documents libres (ligne Documents), puis une ligne par élément de l’aile, des tronçons et des vues. Le document actif est enfoncé ; un autre document choisi ici reste affiché jusqu’au prochain changement de document actif.
Les options. Chaque option affiche le pourcentage de chutes qu’elle laisse ; ✓ marque celle qui en laisse le moins.
- Disposition : Panneau seul, le bloc seul, ou G + D, une paire : le bloc et celui de l’autre aile, tourné de 180° (jamais retourné en miroir), découpés dans le même rectangle. En miroir, les deux blocs sont échangés et le titre de la fenêtre se termine par « (Miroir) ».
- Joint (pour une paire) : le bord ou la face que les deux blocs partagent, BA, BF, P1 ou P2. Sur un panneau d’aile étroit, un joint sur P1 ou P2 met les deux blocs bout à bout et laisse souvent moins de chutes. La ligne est grisée en Panneau seul et garde son choix.
- Rectangle de base : aligné sur les faces (Faces P1 / P2) ou sur un bord du bloc (Côté BA, Côté BF). Le bord du joint n’est jamais proposé : son bouton est grisé et marqué « (joint) ».
- Coulissement : Aligné ou Optimal. Le second bloc glisse le long du joint jusqu’à la position qui donne le plus petit rectangle ; comme le fil coupe le joint d’un bout à l’autre du rectangle, les deux blocs n’ont pas besoin d’en partager toute la longueur. Le coulissement s’applique à un joint sur P1 ou P2 avec tous les rectangles, et à un joint sur un bord quand le rectangle est aligné sur un bord ; sinon la ligne est grisée.
À l’ouverture, la fenêtre affiche le bloc seul sur ses faces, coulissement optimal ; tant qu’elle reste ouverte, elle garde les choix.
Le dessin. Le rectangle et les blocs sont à la même échelle sur les deux axes, le grand côté à l’horizontale. On y lit :
- sur chaque bloc, « P1 » et « P2 » avec la longueur finie de la face en dessous, « BA » et « BF » avec la longueur du bord vu de dessus (sur les deux bords des deux blocs d’une paire, joint compris), et dans une paire « Gauche » et « Droite » ;
- les quatre angles de coin de chaque bloc ;
- les chutes, en orange et numérotées ;
- les cotes : les dimensions du rectangle en bas et à gauche, la chaîne de chaque chute le long des côtés, et le côté d’une chute posé sur un joint incliné, coté le long du joint.
Dans une paire, le joint se coupe en premier : chaque bloc garde ses chutes dans les coins de sa moitié du rectangle. Le trait de coupe du joint compte 1 mm, ajouté à la longueur totale : sa cote « 1.00 » apparaît dans la chaîne de chacun des deux côtés que le joint traverse. La façon de découper chaque chute reste au choix de l’utilisateur : le plus souvent une guillotine verticale, le bloc posé à plat, s’il tient sur le plateau ; les angles de coin donnent de quoi régler une coupe inclinée.
La molette zoome autour du curseur, un glissé déplace le dessin et un double-clic le recadre.
Sous le dessin, la fenêtre donne le Rectangle (longueur × largeur), l’Épaisseur, le pourcentage de Chutes (la surface du rectangle qu’aucun bloc n’occupe, trait de coupe compris) et le nombre de Coupes droites à faire (une par côté de chute le long d’un bloc, plus le joint). Une liste décrit ensuite chaque chute, la coupe du joint et les dimensions du bloc : épaisseur, longueur de chaque face, écartement et flèche de chaque bord.
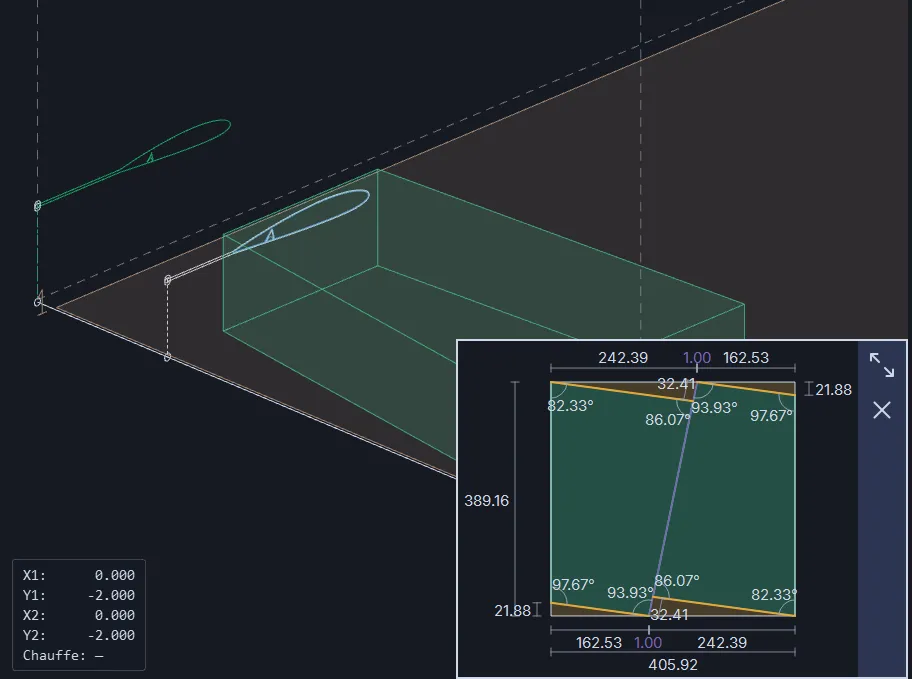
La vignette. Sur un écran de portable, la fenêtre peut cacher les réglages dont on a besoin pour débiter la matière. Réduire dans la vue 3D la remplace par une vignette, dans le coin en bas à droite de la vue 3D, sur un quart de sa surface : le plan des coupes et ses cotes seulement, avec le même zoom. Ses deux icônes Agrandir et Fermer rouvrent la fenêtre avec les mêmes choix ou ferment le récapitulatif ; le bouton Récapitulatif des blocs rouvre aussi la fenêtre.
5.13 Dressage et surfaçage du bloc
Un bloc posé sur le plateau doit déjà avoir la bonne largeur (l’écartement du projet). Le cadre Dressage du bloc met à dimension les autres faces à partir des réglages du projet : Activer remplace le trajet du projet par un trajet de dressage qui descend le long de la face gauche puis de la face droite du bloc, aux cotes des marges.
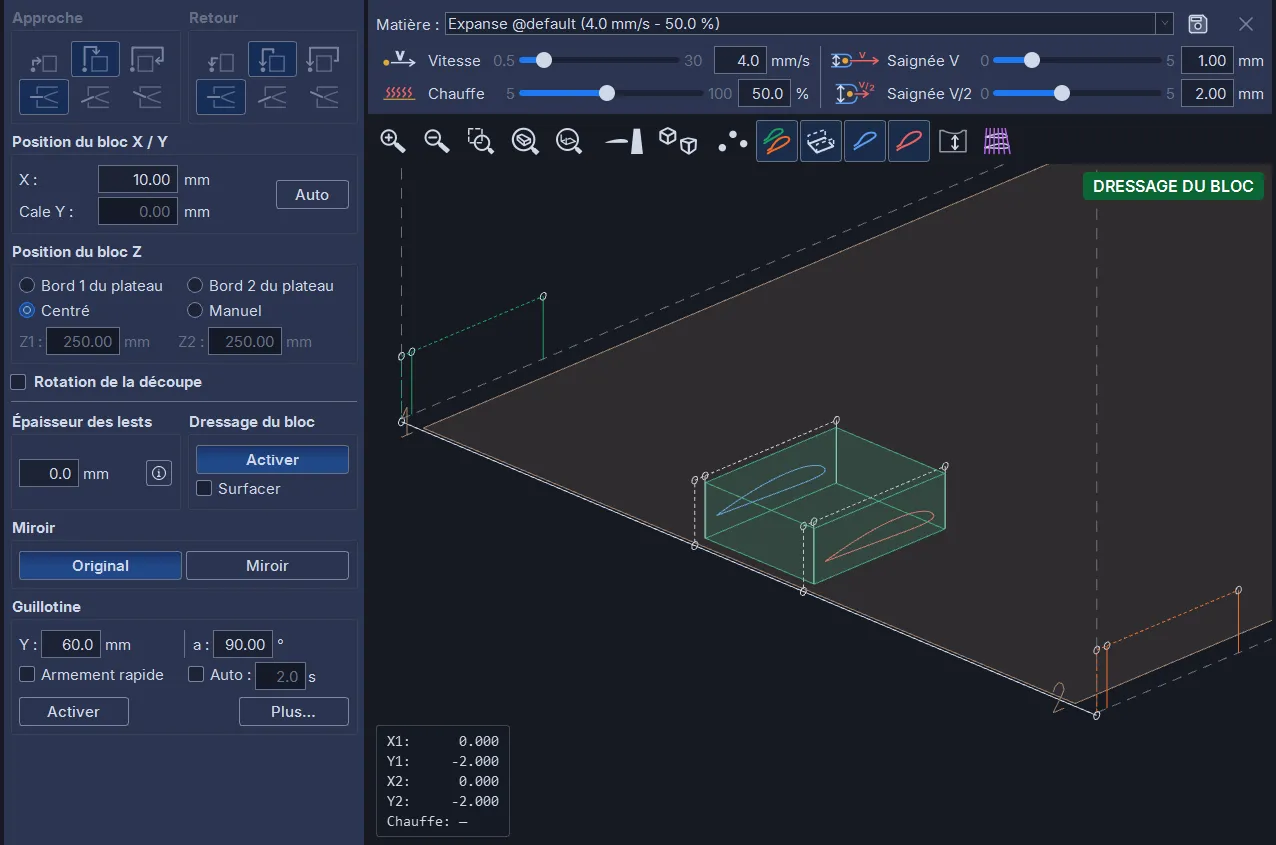
Avec la case Surfacer, le dessus du bloc est aussi mis à hauteur pendant la traversée aller ; sans elle, la traversée se fait à hauteur de dégagement, en rapide. Pendant le dressage, l’approche et le retour sont forcés par le haut, la cale à zéro et les sorties intermédiaires désactivées ; ces réglages reviennent quand on désactive. La position du bloc en X et en Z, la rotation, les lests, le miroir et la saignée restent réglables ; un bloc tourné est dressé dans sa position tournée.
Le dressage se lance comme une découpe. Sur un bloc trapézoïdal, le surfaçage tient compte de la saignée différente de chaque côté : le côté qui avance moins vite fond plus large, selon la même loi que la découpe (les saignées V et V/2 de la matière).
5.14 Guillotine
La guillotine découpe une plaque en une passe droite : le fil monte à la hauteur Y, s’arrête, puis redescend en coupant. Elle sert à débiter les plaques à la bonne largeur. Le projet est mis de côté et revient quand on désactive.
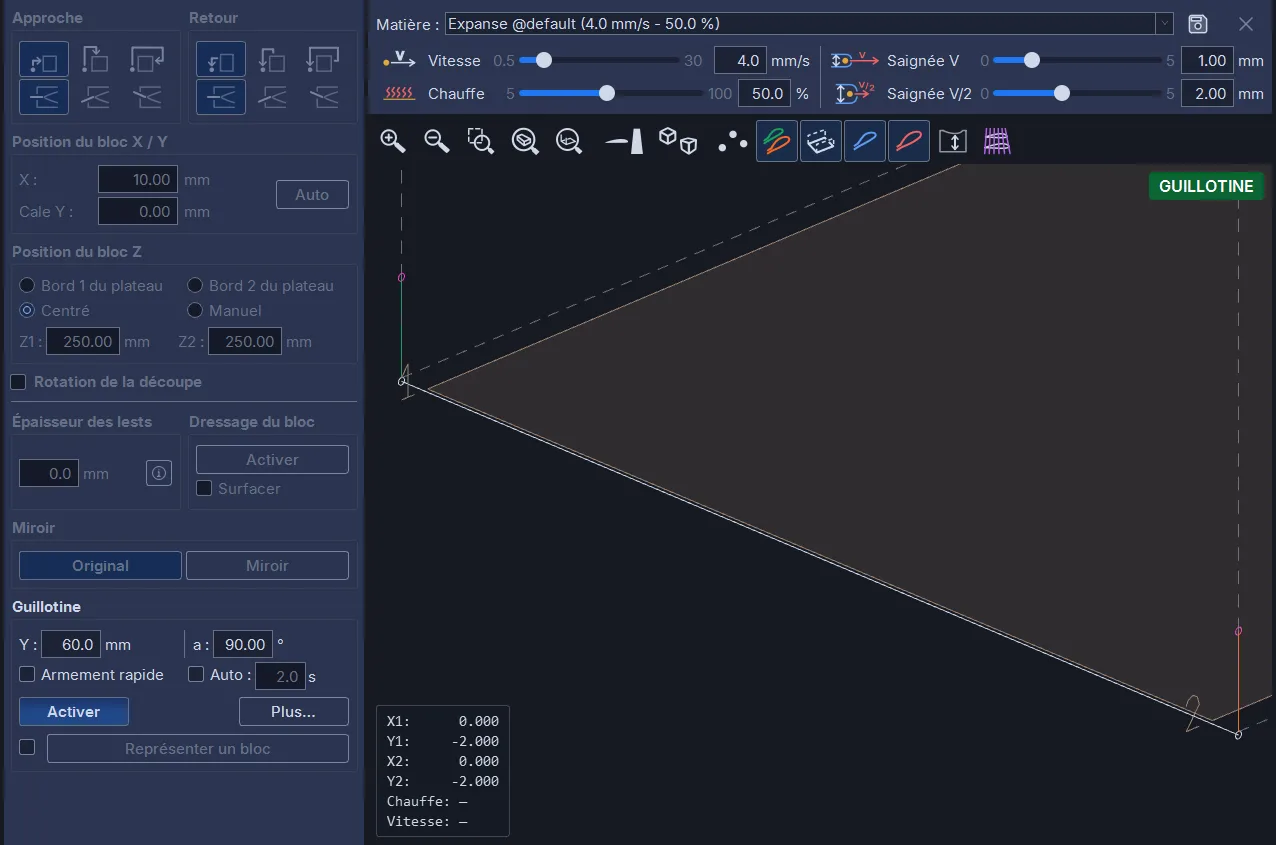
- Y : la hauteur de la coupe (au départ la valeur par défaut de la machine). Prévoir quelques millimètres de plus que l’épaisseur de la plaque pour la passer sous le fil.
- a : l’angle de la coupe par rapport au plateau, 90° pour une coupe verticale, jusqu’à 0,1° ; la coupe avance alors en X de Y × tan(90° − a).
- Armement rapide : la montée se fait en rapide (sinon elle coupe, à la vitesse matière).
- Auto : en haut, le fil attend le nombre de secondes indiqué puis redescend seul ; sinon il attend que l’on clique Reprendre.
- Activer affiche le trajet à la place du projet ; Plus… ouvre la guillotine avancée.
- Représenter un bloc : sous Activer, tant que la guillotine est activée, une case et le bouton Représenter un bloc dessinent un bloc rectangulaire sur le plateau, pour voir où passe la coupe. Le bouton déplie quatre champs : Dimension X, Dimension Z, Dimension Y (la hauteur) et Position X, la distance de l’origine du fil à la face gauche du bloc (négative, le bloc chevauche l’origine, là où passe cette coupe). Le bloc est posé sur le plateau, centré entre ses deux bords, et la découpe est dessinée sur ses faces. C’est un affichage seul : ni la coupe ni le G-code n’en dépendent. Le même bloc sert à la guillotine avancée ; il n’est pas enregistré. La ligne est grisée tant qu’un bouton d’Angles extrémités est enfoncé (il pose son propre bloc) et pendant un nettoyage du fil.
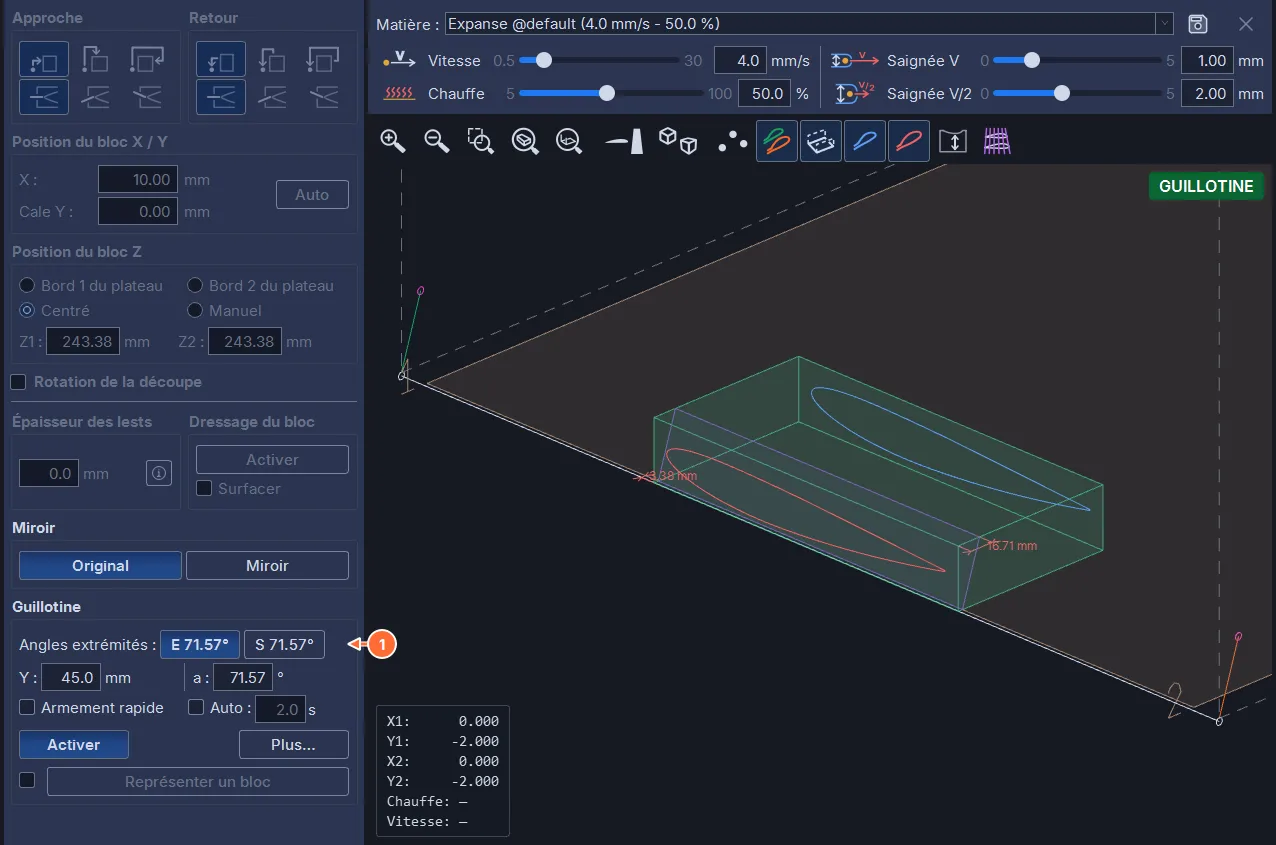
- Angles extrémités : la ligne n’apparaît que si le document actif est un panneau d’aile découpé à plat, tourné dans son bloc (Aile › découper un panneau à plat). Elle porte un bouton par extrémité à recouper, E ou S, avec son angle, actif seulement quand la guillotine est activée. Un bouton enfoncé écrit a et Y (l’épaisseur du bloc plus la marge fil / bloc de la machine), et la vue 3D montre le bloc posé pour cette coupe : son extrémité vers l’origine du fil, la ligne de coupe en travers, les profils sur ses faces d’extrémité, qui disent de quel côté va le bord d’attaque, et deux cotes depuis la face d’extrémité, l’une sur le plateau jusqu’à l’origine du fil, le long du bord d’attaque, l’autre sur le dessus jusqu’à la ligne de coupe, le long du bord de fuite. Avec le bouton Cotations, le bloc posé reçoit aussi les sept cotes de placement (voir les cotations) : ses coins d’entrée sont ceux de la face d’extrémité, ses coins de sortie ceux de l’autre bout, qui se pose ainsi d’équerre. Tant qu’un bouton est enfoncé, le cadre Miroir reste actif : Miroir pose le bloc en image miroir. Relâcher le bouton, ou désactiver la guillotine, rend à a et Y leurs valeurs d’avant ; une saisie dans a relâche le bouton et garde la valeur saisie ; une saisie dans Y le laisse enfoncé et la hauteur saisie est gardée (le bloc et sa coupe n’en dépendent pas).
Une pause en bas de coupe (réglée dans la machine) laisse le fil finir de fondre avant de s’éteindre. Les réglages qui n’ont pas de sens pour une guillotine sont grisés tant qu’elle est active, la rotation de la découpe comprise.
5.15 Guillotine avancée et vitesse V/2
Plus… remplace la colonne de gauche par le panneau de la guillotine avancée, qui découpe une plaque en tranches d’égale épaisseur par un trajet en zigzag : n + 1 traversées horizontales de longueur L, séparées par n descentes de e.
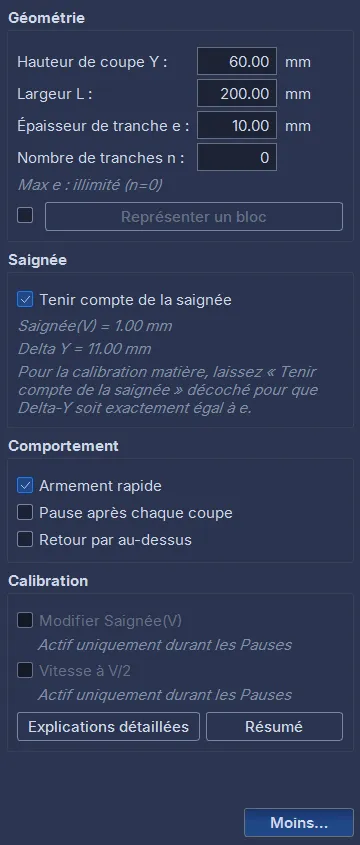
- Géométrie : la hauteur de coupe Y de la première traversée (0 = le dessus du plateau), la largeur L, l’épaisseur de tranche e, le nombre de tranches n (n = 0 : une seule coupe horizontale). Le panneau indique l’épaisseur maximale possible pour le n choisi. En bas du cadre, la ligne Représenter un bloc, la même que dans la guillotine simple et pour le même bloc, dessine le bloc d’affichage décrit plus haut ; le zigzag est alors dessiné sur ses faces.
- Saignée : Tenir compte de la saignée monte le fil d’une demi-saignée et descend d’une saignée de plus entre deux tranches, pour que chaque tranche fasse exactement e après découpe. Le panneau rappelle la saignée à V et le pas vertical qui en résulte.
- Comportement : Armement rapide ; Pause après chaque coupe (le fil s’arrête après chaque traversée, on le relance) ; Retour par au-dessus (quand n est nul ou pair, le fil finit du côté opposé : il revient en rapide par-dessus le bloc à la hauteur Y_top, sinon il revient en coupant à la dernière hauteur).
- Calibration : Modifier Saignée(V) déverrouille le curseur de saignée du bandeau pour saisir la valeur mesurée ; Vitesse à V/2 divise par deux la vitesse de découpe pour le reste de la coupe. Les deux cases ne sont actives que pendant une pause, machine arrêtée. Explications détaillées et Résumé affichent la procédure de calibrage d’une matière, détaillée au chapitre 7.
Quand la fenêtre est trop basse pour tout montrer, les quatre cadres défilent ; la ligne de boutons du bas reste visible. Moins… revient à la configuration normale.
Le trajet entre le rangement et l’origine est toujours parcouru à la vitesse de découpe (trop court pour accélérer sans risquer la butée) ; la dernière descente vers le plateau est en rapide.
Sur une interface GRBL, Vitesse à V/2 passe par un réglage en temps réel de la carte, qu’elle doit confirmer. Tant qu’elle ne l’a pas fait, le bouton reste sur Pause : Reprendre n’apparaît qu’après la confirmation. Sans confirmation au bout de 5 secondes, la fenêtre « Vitesse non confirmée » affiche la valeur lue et propose :
- Réessayer : renvoie le réglage ;
- Revenir à V : décoche V/2, pour laisser la découpe se terminer à pleine vitesse ;
- Arrêter la découpe, le choix par défaut, qui agit comme le bouton STOP (voir « Après un STOP »).
Quand la carte n’envoie plus rien, le message devient « La carte ne répond plus : vérifiez le câble USB et les parasites. ».
5.16 Lancer une découpe
Le bouton Découpe, en bas de la colonne de droite, envoie la découpe à la machine par USB. Trois conditions : l’interface est reconnue et conforme (pastille verte dans la barre d’outils ; une pastille ambre, réglages de la carte différents de ceux de la machine, refuse aussi la découpe, chapitre 6), la licence est active (chapitre 16), et la découpe passe les contrôles ci-dessus.
Avant de cliquer, le fil doit être physiquement à l’origine, dans son rangement : la découpe commence de là.
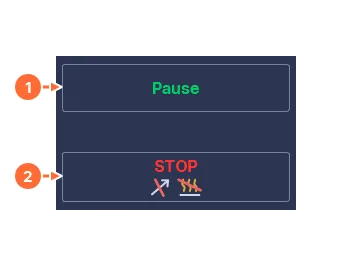
- Pause arrête le mouvement, le fil reste chaud ; le même bouton devient Reprendre.
- STOP, le mot STOP au-dessus d’une flèche de mouvement barrée et d’une chauffe barrée, est placé plus bas pour éviter un clic malheureux. Il arrête aussitôt le mouvement et la chauffe ; les moteurs restent sous tension et la position du fil reste exacte. La fenêtre « Découpe arrêtée » propose ensuite la suite (voir « Après un STOP »). Le bouton STOP câblé sur la carte a exactement le même effet.
Le bouton STOP n’est pas un arrêt d’urgence : il ne coupe aucune alimentation. Un véritable arrêt d’urgence coupe l’alimentation des moteurs et de la chauffe ; il se câble sur la machine.
Confirmation. Une fenêtre « Démarrer la découpe ? » récapitule le nombre de lignes et la durée estimée, et rappelle de vérifier que le fil est en position de départ, que le bloc est bien positionné et lesté, et que rien ne gêne les chariots. Juste avant la question, une ligne en couleur dit comment se fera l’approche : en ambre « « Bloc dressé » est coché, l’approche se fera à vitesse rapide. », en vert « « Bloc dressé » est décoché, l’approche se fera à vitesse de découpe. ». Cette ligne n’apparaît pas pour une guillotine ni pour une approche par le haut, où la case ne change rien. Le choix par défaut est Non. Sur un ordinateur portable qui fonctionne sur batterie, un avertissement la précède : une mise en veille en pleine découpe ruine la pièce. Pendant la découpe, l’ordinateur ne se met pas en veille. Sur une interface GRBL, une alarme de la carte est acquittée automatiquement au départ ; si elle persiste, ou si une fin de course est enfoncée alors que les fins de course sont activées, la découpe est refusée et le message en donne la cause.
Chauffe. Le fil chauffe à l’arrêt, puis le mouvement commence après la durée de préchauffe de la machine. Sur une interface GRBL, la chauffe est ajustée par un réglage en temps réel de la carte (un « override »), que la carte doit confirmer ; la barre d’état affiche « Chauffe du fil à … % » pendant cette montée. Le mouvement ne part pas tant que la chauffe n’est pas confirmée. Sans confirmation au bout de 5 secondes, la fenêtre « Chauffe non confirmée » donne la valeur lue et la consigne, et propose Réessayer ou Arrêter la découpe (le choix par défaut). Il faut alors vérifier les réglages $30 / $31 de la carte et que son firmware accepte ces réglages en temps réel. Quand la carte n’envoie plus rien, le message devient « La carte ne répond plus : vérifiez le câble USB et les parasites. ».
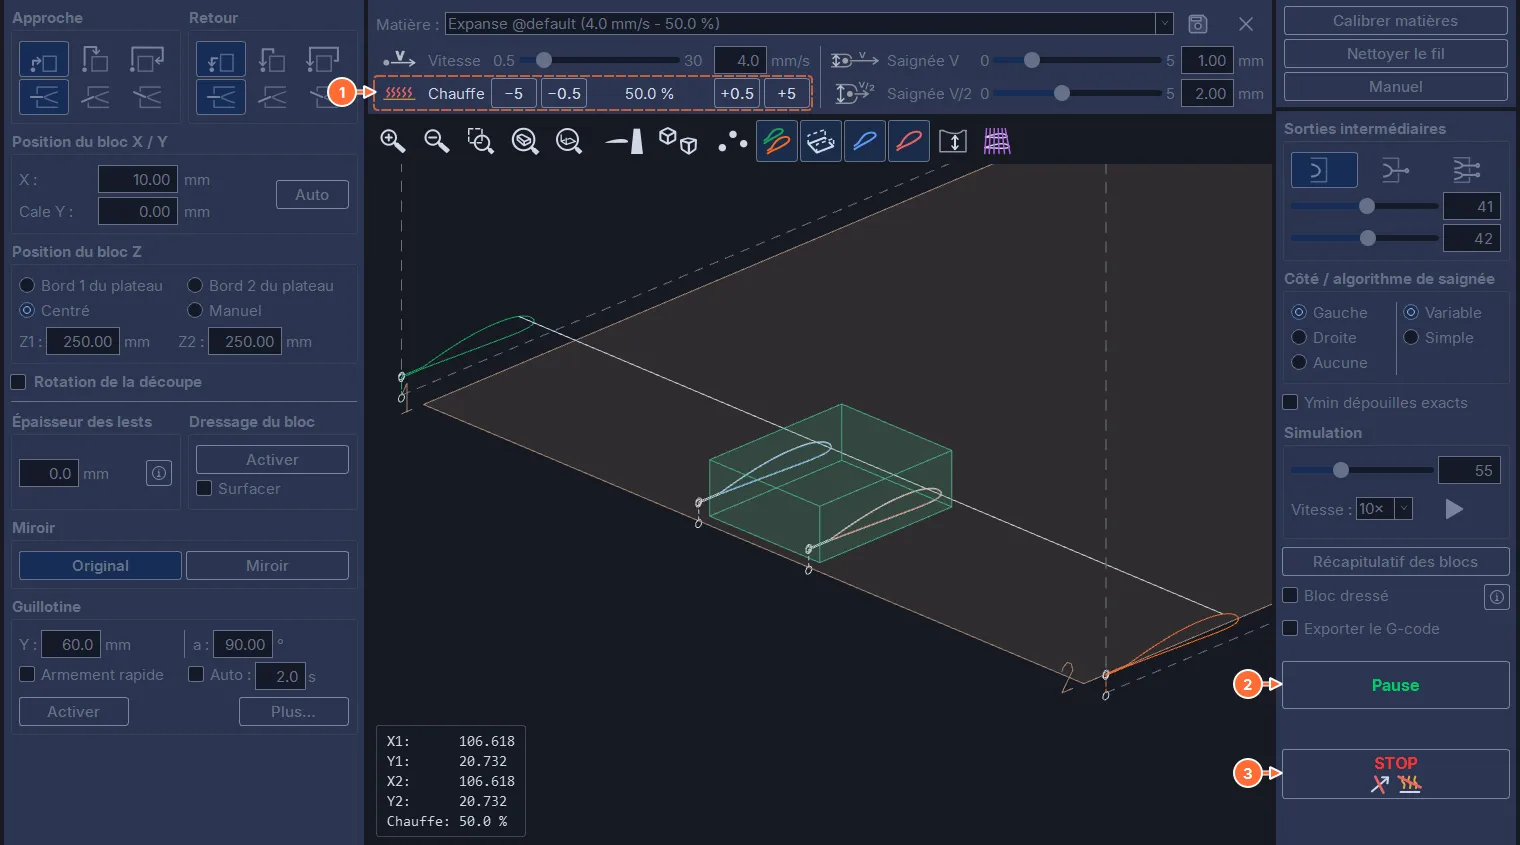
Pendant la découpe, tout l’onglet est verrouillé et grisé sauf la chauffe, Pause et STOP : la ligne matière entière (la liste, la disquette, ×), les trois boutons du bandeau, la colonne de gauche, et dans la colonne de droite les cadres avec leurs titres, Bloc dressé et son ⓘ. Sur une interface GRBL, seul le curseur de chauffe change : il laisse la place à quatre boutons −5, −0.5, +0.5, +5, l’icône et le mot « Chauffe » restant en tête de ligne ; la chauffe se modifie ainsi en direct sans arrêter le mouvement. Sur une interface IPL5X, le curseur reste actif. Le HUD affiche la chauffe lue sur l’interface ; si elle reste éloignée de la consigne pendant 3 secondes, la ligne passe en rouge avec ⚠, et revient à la normale dès que la consigne est lue. La barre d’état suit : préchauffe, découpe avec le temps écoulé sur le total, pause, fin.
Points d’arrêt. À un point d’arrêt ou à une sortie intermédiaire, la machine s’arrête d’elle-même, le fil sur ce point, et attend Reprendre. Des boutons câblés sur la carte (STOP, pause, reprise) agissent comme ceux de l’écran (chapitre 6).
Fin. Le fil redescend dans son rangement et s’éteint ; la barre d’état affiche « Découpe terminée. ». Un signal sonore marque la fin de la découpe et chaque arrêt, s’il est activé dans les réglages (chapitre 3).
Découpe interrompue. Une découpe arrêtée par autre chose que le STOP (une alarme de la carte, une fin de course, la liaison USB perdue, ou une carte qui ne s’est pas arrêtée dans les 2 secondes après le STOP et que HotWire4X a dû réinitialiser) ouvre la fenêtre « Découpe interrompue ». Elle dit en clair ce qui s’est passé, dans quel état est la machine (la chauffe est coupée ; après une alarme, la position du fil n’est plus sûre) et ce qu’il faut faire : toujours ramener le fil à la position de départ avant de relancer, par exemple avec la fenêtre Déplacements manuels. Le code de la carte (ALARM:… ou error:…) figure en petit, pour l’assistance. La fenêtre se déplace sans se fermer : derrière elle, la vue montre le fil là où la machine s’est arrêtée. La fermer remet la vue au départ.
Pendant toute la découpe, les moteurs restent alimentés, pauses comprises, pour qu’un chariot ne s’affaisse pas avec le fil dans le bloc. À la fin d’une découpe complète, le réglage des moteurs de la machine s’applique aussitôt.
Sur une interface IPL5X, la découpe est refusée si l’interrupteur PWM de l’interface est sur OFF ou si une boucle de contacts (Origine ou Fin) est ouverte ; si l’interrupteur de chauffe est sur MANU, une confirmation le rappelle. La découpe est envoyée par séquences, coupées à chaque point d’arrêt : le fil s’éteint à un point d’arrêt (l’attente peut être longue) et réchauffe avant de repartir ; une pause, elle, garde le fil chaud.
5.17 Après un STOP
Un STOP pendant la découpe, celui de l’écran ou celui câblé sur la carte, arrête le mouvement et coupe la chauffe sans perdre la position du fil. Sur une interface GRBL, la carte ralentit puis s’arrête ; sur une interface IPL5X, l’interface arrête ses impulsions, et HotWire4X calcule où le fil s’est arrêté d’après les impulsions restantes. Le reste de la découpe est annulé et la fenêtre Découpe arrêtée s’ouvre, entourée d’un cadre ambre pour se détacher de la vue 3D. Elle laisse le choix : reprendre la découpe, déplacer le fil à la main, revenir à l’origine ou abandonner.
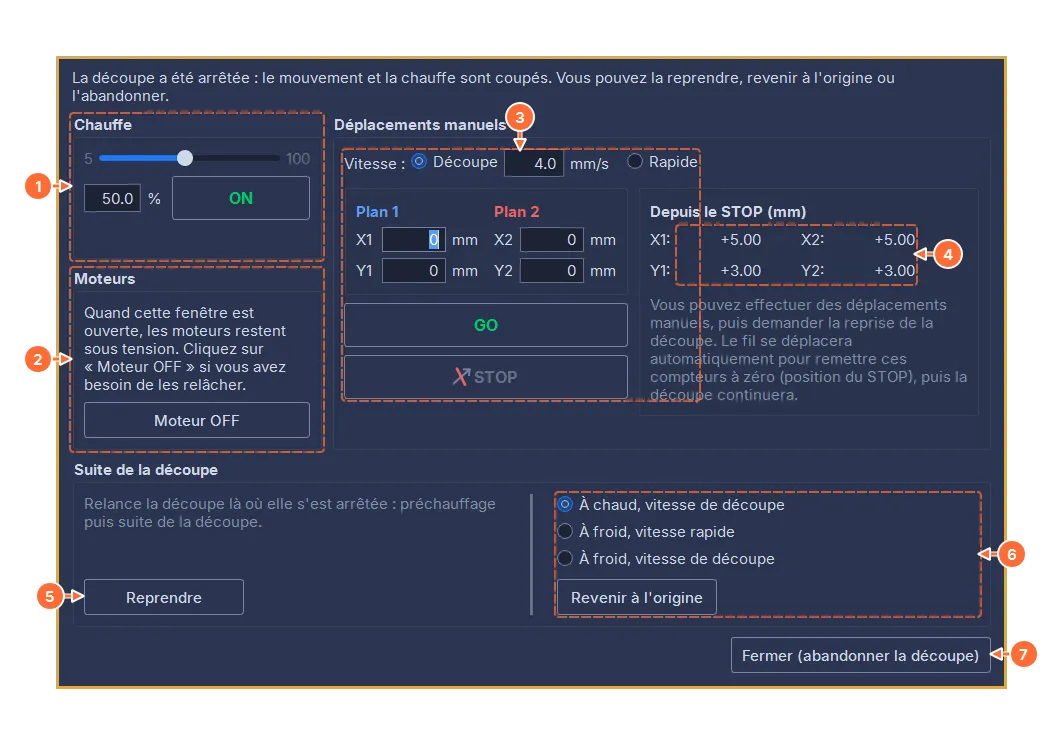
- Chauffe : le curseur de 5 à 100 %, le champ, ON / OFF et l’état du fil. C’est la chauffe des déplacements manuels, d’un retour à chaud et de la suite de la découpe. Elle part de la chauffe de la découpe ; on la modifie si la découpe s’est arrêtée parce que le fil ne chauffait pas assez.
- Moteurs : tant que la fenêtre est ouverte, les moteurs restent sous tension, quel que soit le réglage de la machine. Moteur OFF les relâche aussitôt, pour déplacer les chariots à la main. La position n’est alors plus connue : Reprendre et le retour à l’origine sont grisés, et une ligne le rappelle. Un déplacement remet les moteurs sous tension.
- Déplacements manuels : la vitesse (Découpe, avec sa valeur, qui part de la vitesse de la matière, ou Rapide), puis les déplacements relatifs en mm du Plan 1 (X1, Y1) et du Plan 2 (X2, Y2), GO et STOP. Ce STOP, une flèche barrée, n’arrête que le mouvement : la chauffe garde son état ON ou OFF. Le mouvement et la chauffe ne s’arrêtent ensemble qu’avec le bouton STOP de la carte.
- Depuis le STOP (mm) : l’écart de chaque axe par rapport à la position du STOP, suivi pendant le mouvement. Reprendre ramène d’abord le fil à zéro sur ces compteurs, puis la découpe continue.
- Suite de la découpe : Reprendre, avec au-dessus ce qu’il fait (préchauffage, puis suite de la découpe).
- Le retour à l’origine : trois modes et Revenir à l’origine.
- ((Fermer (abandonner la découpe))).
Reprendre. HotWire4X construit une nouvelle découpe qui part du point d’arrêt : la chauffe monte, le fil préchauffe sur place (il laisse une petite marque dans la saignée, comme à un point d’arrêt), puis la découpe continue. Une découpe arrêtée après l’extinction du fil (la redescente d’une guillotine dans la rainure, par exemple) reprend à froid. Un STOP pendant la préchauffe, avant tout mouvement, fait repartir la découpe du début. Quand la reprise n’est pas possible, une ligne sous le bouton dit pourquoi.
Si le fil a été déplacé depuis le STOP, une confirmation « Retour au point d’arrêt » prévient d’abord : le fil revient en ligne droite à la vitesse de découpe jusqu’au point d’arrêt, chaud ou froid comme la découpe l’était à cet endroit, et cette ligne droite peut couper un nouveau passage dans le bloc. Quand le point d’arrêt ou le fil est dans la rainure de rangement, ce retour passe par la sortie de la rainure, que les deux côtés parcourent ensemble, verticalement.
Revenir à l’origine. Trois modes : À chaud, vitesse de découpe (le choix de départ), À froid, vitesse rapide et À froid, vitesse de découpe ; un retour à chaud en rapide n’est pas proposé. Chaque côté va en ligne droite jusqu’à la sortie de la rainure de rangement, les deux côtés arrivant ensemble, puis le fil descend dans la rainure à la vitesse de découpe, les deux côtés ensemble : jamais un côté dans la rainure et l’autre dehors, le fil accrocherait le bord. En rapide, les 10 derniers millimètres avant la sortie de la rainure se font à la vitesse de découpe. À chaud, la chauffe se coupe avant la descente. Un mode à froid demande d’abord « Matière retirée ? » : le fil ne doit pas rencontrer le bloc sur son trajet. Pendant le retour, la barre d’état affiche « Retour à l’origine… », puis « Fil revenu à l’origine. ». Un STOP pendant le retour rouvre la fenêtre, et Reprendre ramène alors le fil au point d’arrêt de la découpe.
Fermer. ((Fermer (abandonner la découpe))) abandonne le reste de la découpe et rend aux moteurs le réglage de la machine. Entrée et Échap ne ferment pas la fenêtre, pour ne pas abandonner une découpe par erreur.
Une alarme pendant un déplacement manuel (une fin de course) rend la position inconnue : la reprise et le retour à l’origine sont grisés, comme après Moteur OFF. Sur une interface IPL5X, la même fenêtre s’ouvre après le bouton STOP/PROG de l’interface ou le STOP de l’écran, y compris pendant une pause ou à un point d’arrêt ; la chauffe s’y commande directement, sans confirmation de la carte.
5.18 Exporter le G-code
Sur une interface GRBL, la case Exporter le G-code remplace le bouton Découpe par Exporter : la découpe est écrite dans un fichier .gcode ou .nc pour être vérifiée dans un simulateur ou envoyée par un autre logiciel. L’export demande une licence active.
Le fichier contient un en-tête commenté : le nom du fichier de l’espace de travail enregistré (sans son dossier ; un espace de travail jamais enregistré le signale), la machine, les deux cordes, l’écartement, l’angle du bloc quand il est tourné, la durée, la vitesse et la chauffe. Viennent ensuite la mise en chauffe, puis les mouvements en G93 (vitesse en temps inverse, qui garantit la synchronisation des quatre axes). Le fichier commence lui aussi à l’origine. Il écrit directement la chauffe de consigne, puisqu’un autre logiciel ne l’ajuste pas en temps réel.
Afficher le G-code, à gauche de la barre d’état, remplace la colonne de gauche par le G-code qui serait envoyé à l’interface, en couleurs ; le bouton devient Afficher paramètres pour revenir. Le bouton ⛶ agrandit le G-code à la place du bandeau matière et de la vue 3D, la colonne de droite restant accessible. Sous le texte, deux voyants s’allument quand des données partent vers l’interface (→) ou en reviennent (←), suivis de l’état de la carte. L’affichage du G-code demande lui aussi une licence.
Ces options n’existent pas sur une interface IPL5X, qui ne parle pas G-code.
5.19 Nettoyer le fil
Nettoyer le fil, dans le bandeau, lance un cycle qui monte le fil à la hauteur de nettoyage de la machine, le chauffe pendant la durée prévue, puis le redescend en rapide. Une fenêtre « Nettoyer le fil » récapitule la chauffe, la hauteur et l’attente, et prévient que le mouvement part dès la confirmation ; rien ne doit gêner les chariots au-dessus du fil. Le cycle réutilise la guillotine (le cadre s’intitule « Guillotine - Nettoyage » et la vue affiche NETTOYAGE DU FIL pendant l’opération) et rend les réglages tels quels ensuite. Essuyer le fil avec un chiffon de coton quand il est en position haute.
Le nettoyage ne demande pas de licence. Avec Exporter le G-code coché, le cycle est écrit dans un fichier au lieu d’être envoyé.
Les trois valeurs (chauffe, bridée par la puissance maximale de la machine, hauteur et attente) se règlent dans la configuration de la machine (chapitre 6).
5.20 Mouvement manuel
Manuel, dans le bandeau, ou le menu Machine ▸ Mouvement manuel…, ouvre la fenêtre Déplacements manuels, pour déplacer les chariots, chauffer le fil, vérifier le sens des axes, dégager le fil ou le ramener à l’origine. Le bouton est grisé pendant une découpe.
À gauche, la chauffe et le cadre Vitesse & déplacements, au-dessus du journal Communication ; à droite, sur toute la hauteur, le cadre Position & repère machine.
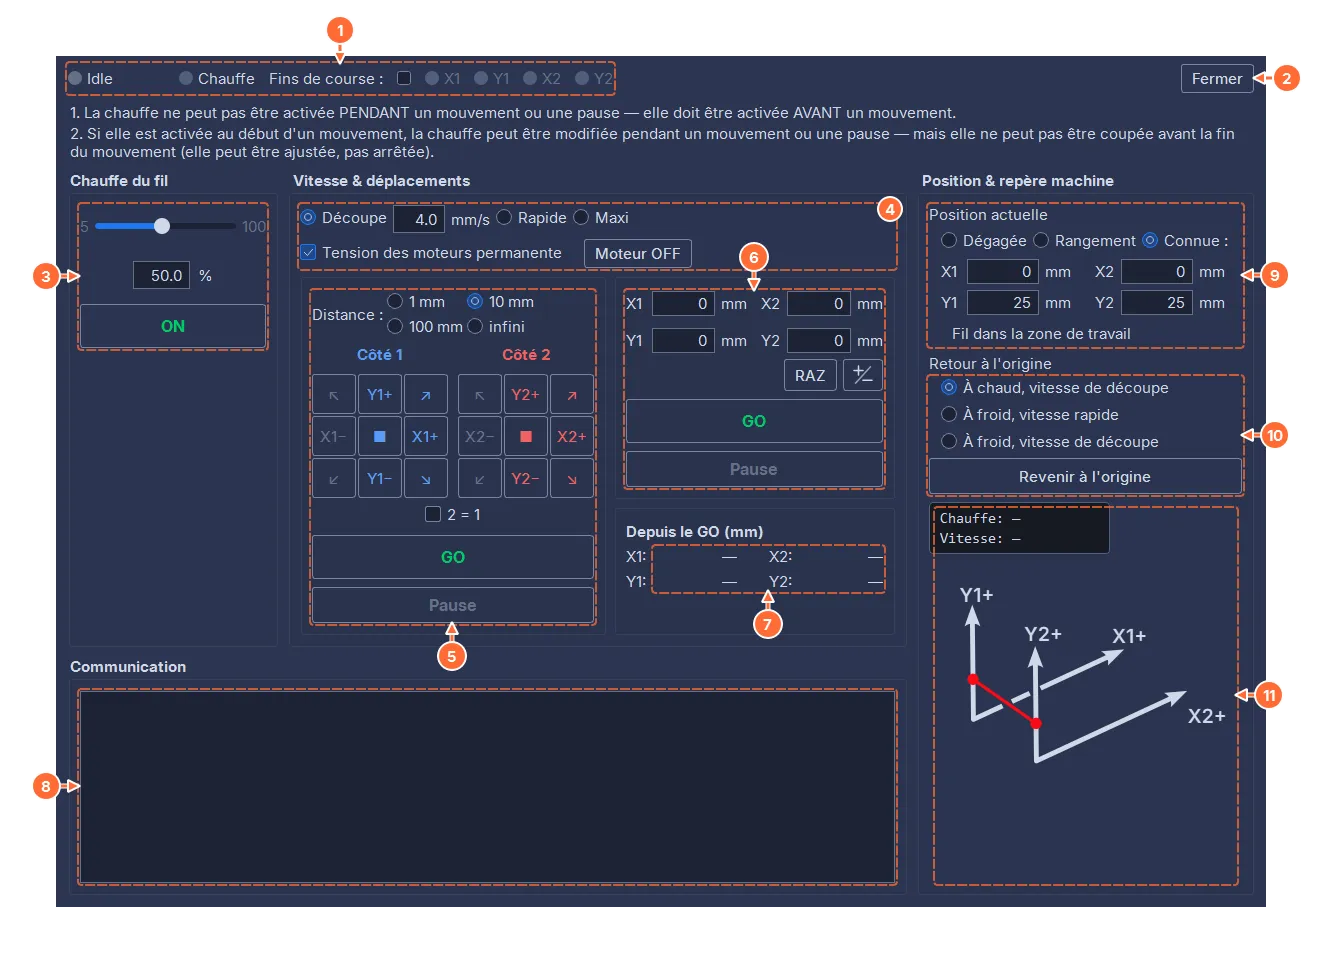
- Les voyants : l’état de l’interface (« Déconnectée » tant qu’elle n’est pas connectée, sinon l’état rapporté par la carte, Idle au repos), la chauffe réellement appliquée au fil et les fins de course (la case indique si elles sont activées dans la configuration de la machine ; un voyant par axe, rouge vif quand le contact est enfoncé, rouge atténué quand les fins de course sont désactivées). Sur une interface IPL5X, deux voyants Origine et Fin montrent les deux boucles de contacts. Sur une interface GRBL, Réarmer apparaît à leur suite quand la carte est en alarme (voir plus bas).
- Fermer ferme la fenêtre, comme la croix de la barre de titre.
- Chauffe du fil : le curseur de consigne (de 5 à 100 %) et ON / OFF.
- Les réglages communs aux deux façons de déplacer : la vitesse (Découpe, avec sa valeur en mm/s, Rapide ou Maxi ; sur IPL5X, V, Vmax et Vmax accél.), la case Tension des moteurs permanente et Moteur OFF.
- Le déplacement par pavés : la Distance, les pavés Côté 1 et Côté 2, la case 2 = 1, puis GO et Pause.
- Le déplacement par valeurs : les distances X1, X2, Y1, Y2 en mm, RAZ et le bouton d’inversion des signes (une touche « +/− »), puis GO et Pause.
- Depuis le GO (mm) : le chemin parcouru par chaque axe depuis le départ du dernier déplacement.
- Communication : le journal des échanges avec l’interface.
- Position actuelle : Dégagée, Rangement ou Connue :, les quatre champs de la position du fil et, dessous, la ligne qui dit où il se trouve.
- Retour à l’origine : trois modes et Revenir à l’origine.
- Le relevé de la chauffe et de la vitesse, et le schéma du sens des axes.
Chauffer le fil. Sur une interface GRBL, deux règles s’affichent en haut de la fenêtre : la chauffe s’allume avant un mouvement, pas pendant ; une fois allumée, elle se modifie pendant le mouvement mais ne se coupe qu’à la fin. ON chauffe le fil à l’arrêt, et le curseur laisse la place à quatre boutons −5, +5, −0.5, +0.5 qui ajustent la chauffe en direct. Les deux GO et les pavés restent grisés jusqu’à ce que la carte confirme la chauffe. Sans confirmation au bout de 5 secondes, la fenêtre « Chauffe non confirmée » propose Réessayer ou Couper la chauffe. Pendant un mouvement, ON / OFF est grisé ; après le mouvement, le fil reste chaud, et seul OFF l’éteint. Si la chauffe lue reste éloignée de la consigne pendant 3 secondes, la ligne Chauffe du relevé passe en rouge avec ⚠. La fenêtre suit toujours la carte : quand la carte coupe la chauffe d’elle-même (une alarme, le bouton STOP de la carte), la chauffe s’affiche aussitôt éteinte. Sur une interface IPL5X, la chauffe se commande à tout moment et le curseur reste actif ; ON est refusé tant que l’interrupteur PWM de l’interface est sur OFF.
Les moteurs. La case Tension des moteurs permanente garde son état d’une ouverture de la fenêtre à l’autre. Décochée, le délai d’extinction des moteurs de la machine s’applique : les axes redeviennent libres après un déplacement et se déplacent à la main, par exemple pour faire un zéro. Cochée, elle garde les moteurs sous tension tant que la fenêtre est ouverte, dès la connexion, pour qu’une pause ou la fin d’un mouvement ne les relâche jamais avec le fil dans le bloc ; c’est aussi la condition pour suivre la position du fil (voir plus bas). Sur une interface GRBL, la case agit aussitôt : HotWire4X fait faire aux moteurs un aller-retour d’un pas et demi, imperceptible, pour que la carte applique le réglage. Quand la machine est configurée avec des moteurs toujours sous tension, la case est cochée et grisée : cela se change dans la configuration de la machine (chapitre 6). À la fermeture de la fenêtre, le réglage de la machine est rétabli.
Moteur OFF relâche les moteurs tout de suite, même ceux d’une machine réglée sous tension permanente, pour déplacer les chariots à la main ; la case et le réglage de la machine restent tels quels, et le prochain déplacement remet les moteurs sous tension. Le bouton n’est actif qu’au repos : interface connectée, aucun mouvement en cours et, sur une interface GRBL, chauffe éteinte.
Déplacer par valeurs. Chaque champ reçoit un déplacement relatif, signé, en mm (les flèches du clavier le font varier, comme tout champ numérique) ; les deux chariots finissent leur mouvement ensemble. RAZ remet les quatre valeurs à 0. Le bouton « +/− » inverse le signe des quatre valeurs, pour refaire le même déplacement en sens inverse. GO lance le mouvement et devient STOP pour l’interrompre.
Déplacer avec les pavés. La Distance vaut 1, 10 ou 100 mm, ou infini. Chaque pavé propose huit directions : X1+, X1−, Y1+, Y1− sur le côté 1 (X2+, X2−, Y2+, Y2− sur le côté 2), les noms du schéma des axes, et les quatre diagonales ; le carré central efface la direction choisie. En diagonale, la distance est celle du trajet, partagée entre les deux axes. La case 2 = 1 fait suivre au côté 2 la direction du côté 1. Avec une distance finie, GO lance le mouvement comme un déplacement par valeurs. Avec infini, GO fonctionne à l’appui maintenu : les chariots avancent tant que le bouton est enfoncé et s’arrêtent dès qu’on le relâche.
Depuis le GO. Le cadre Depuis le GO (mm) donne, pour chaque axe, le chemin parcouru depuis le départ du dernier déplacement (par valeurs, par pavés ou en continu), avec son signe, même quand la position du fil est inconnue. Les valeurs suivent le mouvement et restent affichées à sa fin ; un tiret avant le premier déplacement et après une déconnexion.
La position du fil. Le cadre Position & repère machine suit la position du fil, pour éviter les fausses manœuvres : sortir de la rainure de rangement en biais, descendre sous le plateau, dépasser une course. Position actuelle propose trois choix :
- Dégagée, le choix à l’ouverture : le fil est dégagé mais sa position est inconnue ; rien n’est contrôlé et les champs affichent un tiret ;
- Rangement : le fil est au fond de la rainure de rangement, des deux côtés (X = 0, Y = la profondeur de la rainure, en négatif) ;
- Connue : : la position du fil se saisit dans les quatre champs. Une position hors des zones autorisées est refusée par la fenêtre « Position refusée », qui en donne la raison, par exemple « Cette position sort de la course X de la machine. ».
Une fois déclarée, la position suit chaque déplacement : les champs affichent la position du fil, lue sur la carte (GRBL) ou comptée en pas (IPL5X), et un déplacement depuis le rangement fait passer à Connue :. Sous les champs, une ligne dit où est le fil : « Fil dans la zone de travail » ou « Fil dans la rainure ». Si le fil est dans la rainure avec la chauffe allumée, cette ligne devient un bandeau ambre, « Fil dans la rainure, chauffe allumée » : c’est un rappel, rien ne se passe automatiquement.
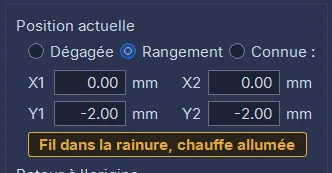
Suivre la position demande des moteurs tenus : tant que la case Tension des moteurs permanente n’est pas cochée (sur une machine qui ne garde pas ses moteurs sous tension), Rangement et Connue : sont grisés et une ligne grise le rappelle. La position est perdue, et revient à Dégagée, chaque fois que le fil a pu bouger sans que HotWire4X le sache : moteurs relâchés (case décochée, Moteur OFF), alarme pendant un déplacement, carte redémarrée, interface déconnectée ; sur IPL5X, une fin de course ou un capteur, la liaison perdue, ou l’arrêt net d’un mouvement plus rapide que la vitesse sans accélération. Le journal l’écrit, par exemple « Position du fil perdue (moteurs relâchés) : déclarez-la à nouveau. ».
Les contrôles. Avec une position connue, chaque déplacement doit rester dans une seule zone : la zone de travail (au-dessus du plateau, dans les courses X et Y de la machine) ou la rainure (X = 0 des deux côtés, de son fond jusqu’en haut de la course Y). Dégagée ne contrôle rien.
- Un GO qui ferait sortir le fil de sa zone, par valeurs ou par pavés avec une distance finie, ouvre la fenêtre « Déplacement refusé », qui en donne la raison, par exemple « Le fil est dans la rainure : il doit d’abord en sortir verticalement (X = 0). ». Rien n’est envoyé à la machine et rien n’est corrigé automatiquement.
- Sur les pavés, chaque direction qui ferait sortir le fil de sa zone est grisée et perd sa couleur. Avec une distance finie, toute la distance doit tenir ; avec infini, il faut un peu de place dans cette direction.
- Le déplacement continu (infini) s’arrête de lui-même à la limite de la zone.
Les vitesses, elles, restent libres.
Retour à l’origine. Les trois modes sont ceux de la fenêtre « Découpe arrêtée » : À chaud, vitesse de découpe, À froid, vitesse rapide et À froid, vitesse de découpe. Revenir à l’origine mène chaque côté en ligne droite jusqu’à la sortie de la rainure (X = 0, Y = 0), les deux côtés arrivant ensemble, puis fait descendre le fil dans la rainure à la vitesse de découpe ; en rapide, les 10 derniers millimètres se font à la vitesse de découpe. Les vitesses sont celles de la fenêtre : la valeur du champ Découpe et le rapide de la machine.
Le retour demande une position connue et des moteurs tenus, au repos ; tant que la position est Dégagée, le bouton est grisé et son infobulle dit pourquoi. Une confirmation précède le mouvement : à chaud, elle prévient que la ligne droite peut tailler un nouveau passage dans le bloc ; à froid, elle demande « Matière retirée ? ». Un retour à chaud avec la chauffe éteinte allume d’abord le fil à la chauffe de la fenêtre et attend la préchauffe de la machine ; à chaud, la chauffe se coupe à la sortie de la rainure, avant la descente. Un retour à froid avec la chauffe allumée l’éteint d’abord. Pendant le retour, le bouton devient STOP. À l’arrivée, la position passe à Rangement ; arrêté en chemin, le fil reste en position Connue : là où il est. Si le fil est déjà au rangement, un message le dit : « Le fil est déjà à l’origine. ».
Pause et arrêt. Sur une interface GRBL, chaque cadre de déplacement a son propre Pause, actif pour le mouvement qu’il a lancé ; le bouton devient Reprendre pendant la pause. Il reste grisé pendant un déplacement infini, qui s’arrête en relâchant GO. STOP interrompt le mouvement et garde le fil chaud. Sur une interface IPL5X, STOP arrête un mouvement qui a une rampe d’accélération en redescendant sa rampe, sans perdre de pas : la position du fil est gardée. Un mouvement sans rampe s’arrête net, comme un second STOP pendant la rampe ; au-dessus de la vitesse sans accélération, cet arrêt net peut perdre des pas, et la position est perdue. Un mouvement est refusé quand aucune distance n’est saisie, quand aucune direction n’est choisie sur les pavés, ou quand une fin de course est enfoncée alors que les fins de course sont activées.
Le bouton STOP de la carte arrête le mouvement et coupe la chauffe. Hors découpe, HotWire4X rend la main aussitôt, sans fenêtre : le mouvement se termine, la chauffe s’affiche éteinte et la carte accepte la commande suivante. La position du fil est gardée, et Revenir à l’origine reste disponible.
Réarmer. Sur une interface GRBL, Réarmer, en rouge, n’apparaît que lorsque la carte est en alarme et au repos (une fin de course, un mouvement interrompu par un redémarrage de la carte) : il lève l’alarme, sans aucun mouvement et sans jamais lancer de prise d’origine. Un GO, un déplacement aux pavés ou ON lèvent aussi l’alarme avant d’agir ; Réarmer sert à la lever sans rien commander. Si la carte reste en alarme, la fenêtre « Alarme non levée » en donne la cause, par exemple « Le bouton STOP est encore enfoncé. Relâchez-le, puis cliquez sur Réarmer. ».
Le relevé. Sous la position, un encadré donne la chauffe lue sur l’interface et, pendant un mouvement identique des deux côtés, la vitesse ; un tiret sinon. Le schéma, dessous, rappelle le sens positif de chaque axe.
Tant que le fil chauffe ou qu’un mouvement est en cours, l’ordinateur ne se met pas en veille. Fermer la fenêtre dans cet état demande confirmation : Arrêter et fermer arrête tout d’abord.