7.1 La bibliothèque des matières
Une matière réunit quatre nombres : la vitesse de découpe, la chauffe, la saignée à cette vitesse (saignée V) et la saignée à la moitié de cette vitesse (saignée V/2). Ils dépendent de la matière, mais aussi de la machine, du fil et de la qualité de découpe recherchée : c’est pourquoi une matière porte un nom et un contexte, et pourquoi on peut avoir « EPS rapide » et « EPS précis » pour le même polystyrène.
Les matières sont enregistrées dans le fichier materials.json du dossier Datas (chapitre 2). Quatre matières système sont toujours présentes, avec des valeurs de départ à affiner : Expanse, Extrude, EPP et Depron, dans le contexte @default. Elles ne se modifient pas et ne se suppriment pas ; on crée les siennes à côté.
7.1.1 Choisir une matière
La liste Matière : du bandeau de l’onglet Découpe (chapitre 5) affiche chaque matière sous la forme Nom @contexte (vitesse mm/s - chauffe %), en quatre groupes séparés par un trait : les matières de la machine active, les matières générales, celles des autres machines, puis les matières système. Choisir une matière charge ses quatre valeurs dans les curseurs. La matière choisie est mémorisée dans le projet. Annuler dans l’onglet Conception ne la change pas, et un panneau d’aile la garde quand il est transféré de nouveau (chapitre 8).
À l’ouverture d’un fichier, ou à l’import de documents, dont la matière manque à la bibliothèque (supprimée, renommée, ou créée sur un autre ordinateur), la fenêtre Matière introuvable la nomme, sous la forme Nom @contexte. L’onglet Découpe prend alors Expanse @default à sa place : y choisir la bonne matière, ou créer celle-ci (bouton disquette, puis Créer nouvelle). Enregistré tel quel, le document garde ensuite Expanse.
7.1.2 Créer, mettre à jour, renommer, supprimer
Les curseurs du bandeau ne modifient jamais une matière. Pour enregistrer des valeurs, le bouton disquette, à droite de la liste, ouvre la fenêtre Modifier la matière.
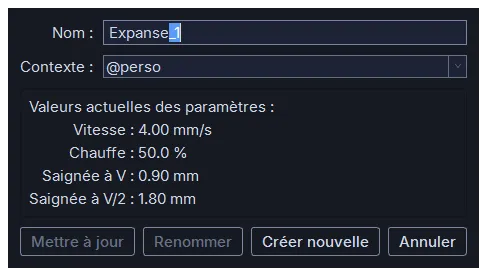
- Nom : court, pour rester lisible dans la liste (la vitesse et la chauffe sont ajoutées automatiquement). Les noms des quatre matières système sont réservés.
- Contexte :
@general, ou le pseudo d’une machine. Le contexte par défaut est celui de la machine active (@generalquand la machine active est un modèle, chapitre 6) : c’est la bonne habitude, une matière calibrée sur une machine ne vaut pas forcément pour une autre. - Valeurs actuelles des paramètres : les quatre valeurs des curseurs, telles qu’elles seront enregistrées.
- Mettre à jour : écrit les valeurs des curseurs dans la matière sélectionnée. Le bouton n’est actif que si le nom et le contexte du formulaire sont ceux de cette matière, et jamais sur une matière système ; pour une matière d’une autre machine, remettre d’abord son contexte dans la liste.
- Renommer : change le nom ou le contexte sans toucher aux valeurs.
- Créer nouvelle : une nouvelle matière avec les valeurs des curseurs, qui devient la matière sélectionnée. Si le nom existe déjà dans ce contexte, un suffixe est proposé.
- Annuler ferme la fenêtre sans rien changer.
Le bouton ×, à droite de la disquette, supprime la matière sélectionnée après confirmation ; il est grisé sur une matière système. L’opération est irréversible.
Quand une matière est ouverte depuis une matière système, le nom proposé est suffixé (« Expanse_1 »), le suffixe déjà sélectionné pour être remplacé d’un coup au clavier.
7.2 Calibrer une matière
Le calibrage donne les conditions de coupe qui produisent des pièces aux cotes exactes. C’est une étape à faire pour chaque nouvelle matière, et pour chaque vitesse de découpe qu’on veut utiliser avec elle.
7.2.1 Principes
Le fil fond une saignée sur son passage ; à vitesse raisonnable, il ne touche pas la matière, qui se vaporise devant lui. Pour obtenir la cote finale, le fil doit être décalé d’une demi-saignée par rapport au trajet (chapitre 5).
Lors d’une découpe, la vitesse choisie est la vitesse maximale dans la matière : sur une découpe à quatre axes, le côté qui parcourt le plus long trajet va à cette vitesse et l’autre côté va moins vite, avec la même chauffe, donc une saignée plus large. HotWire4X compense cela à partir de deux mesures, la saignée à la vitesse V et la saignée à V/2, et de l’algorithme de décalage variable.
HotWire4X n’utilise pas de « droite de chauffe » : chaque matière enregistre exactement un couple vitesse-chauffe. Pour utiliser une autre vitesse, on calibre une seconde matière sous un autre nom.
7.2.2 Matériel
Un petit bloc de la matière à calibrer (120 × 60 × 45 mm suffit largement), un pied à coulisse, la machine connectée, le fil rangé à l’origine.
7.2.3 La procédure
Calibrer matières, dans le bandeau de l’onglet Découpe, ouvre la guillotine avancée (chapitre 5), décoche Tenir compte de la saignée et affiche un résumé de la procédure, « Calibration matière — Résumé ». Dans le cadre Calibration de la guillotine avancée, Résumé le réaffiche et Explications détaillées ouvre la version longue dans une fenêtre qui peut rester ouverte pendant le travail.
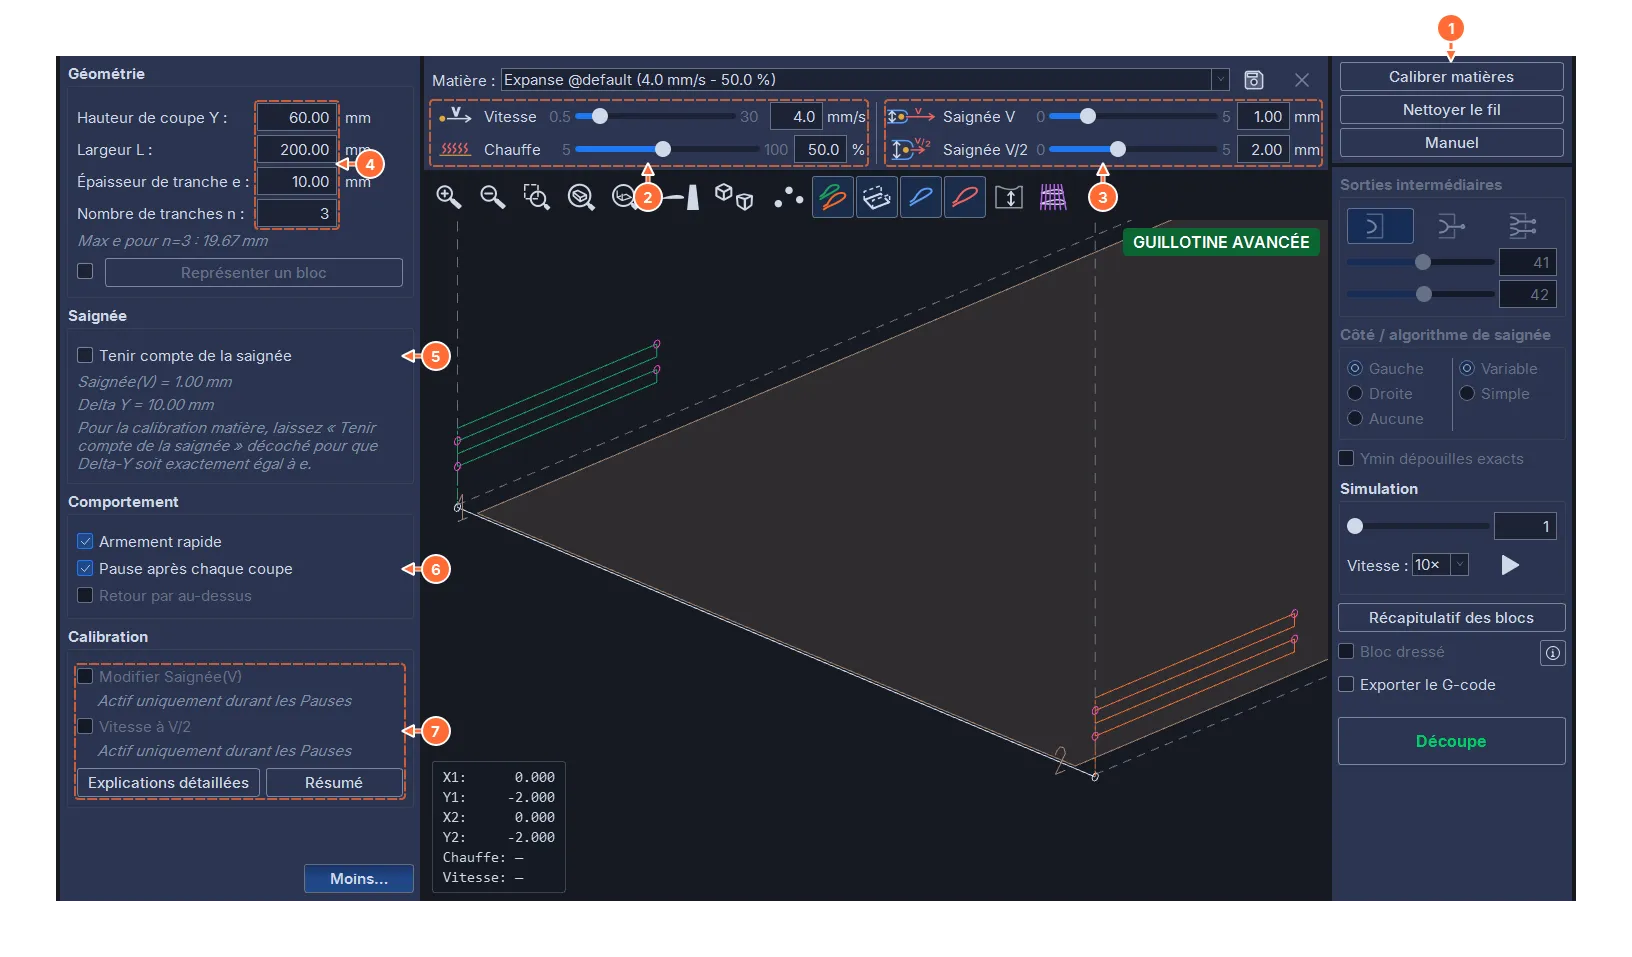
- Calibrer matières ouvre la guillotine avancée et affiche le résumé de la procédure.
- Les curseurs Vitesse et Chauffe du bandeau : la vitesse à calibrer, et la chauffe qu’on ajuste pendant la coupe.
- Les curseurs Saignée V et Saignée V/2, où l’on saisit les mesures.
- Géométrie : la hauteur de coupe Y, la largeur L, l’épaisseur de tranche e et le nombre de tranches n.
- Tenir compte de la saignée, décoché par Calibrer matières.
- Pause après chaque coupe.
- Calibration : Modifier Saignée(V) et Vitesse à V/2, actives seulement pendant une pause, puis Explications détaillées et Résumé.
Tenir compte de la saignée doit rester décoché pendant toute la procédure : le pas vertical entre deux traversées vaut alors exactement l’épaisseur de tranche e, et la saignée se déduit de l’épaisseur réelle de la tranche.
-
Choisir la vitesse de découpe. Quelques valeurs de départ : 4 mm/s pour un polystyrène expansé ou extrudé de densité moyenne ; 6 mm/s pour un polystyrène peu dense ; 1 à 2 mm/s pour une découpe de qualité ou une matière difficile (EPP : 2 à 3 mm/s). Régler le curseur Vitesse du bandeau.
-
Déterminer la chauffe. Régler la guillotine avancée pour trois ou quatre tranches d’environ 10 mm (Y à la hauteur du bloc, L un peu plus large que le bloc, e = 10, n = 3), cocher Pause après chaque coupe. Mettre la chauffe forte (90 %), lancer la découpe, et baisser la chauffe pendant que le fil avance (sur une interface GRBL, avec les boutons −5, −0.5, +0.5, +5 qui remplacent le curseur de chauffe pendant la découpe), par petits paliers d’une tranche à l’autre, jusqu’à obtenir une saignée d’environ 1 mm ou moins, sans que le fil entraîne la matière. Couper une dernière tranche à chauffe constante pour obtenir un dessus de bloc plan. Cette chauffe ne change plus jusqu’à la fin.
-
Mesurer la saignée à V. Après une tranche complète coupée à chauffe constante, le fil s’arrête (pause après chaque coupe). Mesurer l’épaisseur réelle E de la tranche : saignée V = e − E. Par exemple, e = 10 mm et E = 9,1 mm donnent 0,9 mm. Dans le cadre Calibration, cocher Modifier Saignée(V) : le curseur Saignée V du bandeau se déverrouille, y saisir la valeur. Pour plus de précision, couper plusieurs tranches et diviser la hauteur de l’empilement par leur nombre.
-
Mesurer la saignée à V/2. Toujours pendant la pause, cocher Vitesse à V/2 : les tranches suivantes seront coupées à la moitié de la vitesse, même chauffe. Reprendre. Sur une interface GRBL, Reprendre n’apparaît qu’une fois la nouvelle vitesse confirmée par la carte ; sans confirmation au bout de 5 secondes, la fenêtre « Vitesse non confirmée » propose Réessayer, Revenir à V ou Arrêter la découpe (chapitre 5). Après la tranche suivante, le fil s’arrête ; STOP arrête la découpe, puis, dans la fenêtre « Découpe arrêtée », Revenir à l’origine ramène le fil à l’origine ou ((Fermer (abandonner la découpe))) le laisse sur place (chapitre 5). Mesurer la tranche E’ : saignée V/2 = e − E’. Elle est plus large qu’à V (par exemple 10 − 8,1 = 1,9 mm). La découpe terminée, saisir la valeur dans le curseur Saignée V/2.
-
Enregistrer la matière. Le bouton disquette, puis Créer nouvelle, avec un nom court et explicite : « EPS 20 kg rapide », « XPS bleu précis », « EPS sol 35 kg ». Le contexte proposé est la machine active.
La nouvelle matière apparaît dans la liste avec ses valeurs. Pour la corriger plus tard, la sélectionner, ajuster les curseurs, puis le bouton disquette et Mettre à jour.